

Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
Kotiin / Uutiset / Teollisuuden uutisia / Mikä vaurioittaa holkkeja? 6 Syitä kupariholkkien vikaantumiseen
Laivan propulsio- ja tiivistyslaite
Valtameren poraus- ja laivojen lukon nostolaitteet
Kaivoslaitteet
Rakennuskoneet
Suurin osa holkkivioista juontaa juurensa johonkin kuudesta syystä: akselin ja kotelon välinen kohdistusvirhe, riittämätön tai saastunut voitelu, liukupintaan päässyt hankaavaa likaa tai hiekkaa, nimelliskapasiteetin ylittävä mekaaninen ylikuormitus, kosteuden tai kemikaalin aiheuttama korroosio ja väärä välys asennuksen aikana. A kupariholkki on suunniteltu kulumaan hitaammin kuin sen suojaama akseli, mutta mikä tahansa näistä kuudesta ehdosta kiihdyttää kulumista huomattavasti normaalia käyttöikää pidemmälle, mikä joskus lyhentää nimelliskäyttöikää useista vuosista muutamaan kuukauteen. Alla olevissa osissa käydään läpi jokainen syy yksityiskohtaisesti sekä varoitusmerkit ja käytännön toimenpiteet, jotka vähentävät ennenaikaisen vian riskiä.
A kupariholkki on koneistettu tiiviiksi, tasaiseksi välykseksi akselin ympärillä, joten kuorman on tarkoitus jakaantua tasaisesti koko laakeripinnalle. Kun akseli ja kotelo ovat hiemankin epätasapainossa, kuorma keskittyy sen sijaan holkin yhteen reunaan, jolloin se kuluu paljon nopeammin kuin muut.
Poistetun holkin epätasaiset kulumiskuviot – oheneminen toiselta puolelta eikä koko kehän ympäriltä – ovat luotettava osoitus siitä, että virheen syynä on kohdistusvirhe, ei yleinen kuluminen.
Voitelu estää akselia joutumasta suoraan metalli-metalliin kosketukseen holkin pinnan kanssa. Kun voitelu hajoaa, kitka ja lämpö nousevat jyrkästi, ja vauriot voivat edetä pienestä naarmuuntumisesta täydelliseen jumiutumiseen lyhyen käytön jatkamisen aikana.
| Voitelu ongelma | Vaikutus holkkiin |
|---|---|
| Voiteluvälit puuttuvat tai liian harvat | Asteittainen kuivakäynti, joka johtaa pisteisiin ja lämmön kertymiseen |
| Väärä rasvan viskositeetti kuormitukselle ja nopeudelle | Kalvon hajoaminen paineen alaisena aiheuttaen paikallista kulumista |
| Rasvan vesihuuhtelu märissä olosuhteissa | Suojakalvon menetys, mikä nopeuttaa sekä kulumista että korroosiota |
Itsevoiteleva kupariholkki mallit, joissa kiinteät voiteluaineet upotetaan suoraan metalliseokseen, vähentävät tätä riskiä laitteissa, joissa säännöllinen voitelu on vaikeaa tai jää helposti huomiotta.
Ulkotiloissa ja raskaassa teollisuudessa, kuten kaivos- ja konepajakoneissa, lika ja hiekka ovat usein todellinen syy tavalliselta näyttävään kulumiseen. Kun hankaavia hiukkasia pääsee tiivisteen ohi voiteluainekalvoon, ne toimivat kuin hiekkapaperi akselin ja holkin pinnan välissä.
Tämä on yksi syy seoksen valinnalla on yhtä suuri merkitys kuin tiivisteen suunnittelulla. Tinapronssi kupariholkki Esimerkiksi, arvostetaan osittain sen upotettavuudesta – pehmeämmän lejeeringin kyvystä imeä pieniä kovia hiukkasia pintaansa sen sijaan, että ne antaisivat jatkaa hiontaa akselia vasten, mikä suojaa kalliimpaa akselia jonkin verran nopeamman holkkien kulumisen kustannuksella.
Jokaisella holkkiseoksella on nimellinen kantavuus, joka perustuu sen kovuuteen, seinämän paksuuteen ja seoksen koostumukseen. Nimelliskapasiteetin ylittävät laitteet puristavat ja muuttavat laakerin pintaa jopa satunnaisesti tavalla, joka ei peruuntu kuorman palautuessa normaaliksi.
Alumiinipronssilejeeringit, joiden vetolujuus voi ylittää 600 MPa , on yleisesti määritelty raskaaseen kuormitukseen juuri siksi, että ne kestävät suurempaa staattista ja iskukuormitusta kuin tavalliset tinapronssi- tai messinkiholkit ennen muodonmuutoksen alkamista.
Korroosio vaurioittaa holkkia eri tavalla kuin mekaaninen kuluminen: tasaisen ohenemisen sijaan se kuoppaa ja karheuttaa laakerin pintaa, mikä kiihdyttää hankaavaa kulumista itse korroosion päällä. Laivojen propulsiojärjestelmät, offshore-alustat ja kemialliset käsittelylaitteet aiheuttavat kaikki jatkuvaa syövyttävää painetta kaikkiin järjestelmään asennettuihin holkkeihin.
Seoksen valinta on tärkein puolustus tässä. Tinapronssilaadut, jotka sisältävät noin 5–10 % tinaa, tarjoavat vahvan meriveden korroosionkestävyyden, minkä vuoksi ne on laajalti määritelty laivojen propulsiotiivistysjärjestelmiin, kun taas alumiinipronssilaadut, joiden alumiinipitoisuus on 8–10 %, ovat yleensä suositeltavia, kun happo- tai emäksinen kemikaalialtistus on suurempi huolenaihe. Väärän metalliseoksen valinta käyttöympäristöön on yksi yleisimmistä ja vältettävistä syistä a kupariholkki epäonnistuu hyvissä ajoin ennen odotettua käyttöikää.
Jopa oikein määritetty seos voi epäonnistua aikaisin, jos se asennetaan väärällä välyksellä. Liian tiukka sovitus rajoittaa voiteluaineen virtausta ja voi saada holkin tarttumaan akseliin, koska lämpölaajeneminen kaventaa rakoa entisestään käytön aikana. Liian löysä istuvuus sallii ylimääräisen akselin liikkeen, mikä johtaa iskukuormitukseen ja kiihtyvään kulumiseen sekä holkissa että akselissa.
Koska a kupariholkki on tyypillisesti valmistettu mikronitason poraustoleransseilla, asennusvälin tulee aina noudattaa valmistajan spesifikaatioita kyseiselle akselin halkaisijalle ja käyttölämpötila-alueelle yleisen nyrkkisääntön sijaan.
Näiden merkkien havaitseminen määräaikaishuollon aikana sen sijaan, että akseli on jo pisteytetty, pitää holkin vaihdon rutiinikorjauksena paljon suuremman laitteiston huollon sijaan.
| Käyttökunto | Suositeltu seostyyppi |
|---|---|
| Meriveden ja meren käyttövoiman altistuminen | Tina pronssi |
| Happamat tai emäksiset kemialliset ympäristöt | Alumiininen pronssi |
| Ulkoilmakaivos- ja konepajakoneet | Messinkiä tai tinapronssia |
| Vaikeasti voideltavat tai vähän huoltoa vaativat järjestelmät | Itsevoiteleva aluminum bronze or brass |
Yangzhou Yifeng Copper Products Co., Ltd. valmistaa tinapronssia, messinkiä ja alumiinipronssia kupariholkki tuotteet kaivoslaitteisiin, laivojen propulsiojärjestelmiin, metallurgisiin koneisiin ja offshore-porauslauttoihin, joiden seoskoostumus ja poraustoleranssi on säädetty kunkin sovelluksen kuormituksen, korroosion ja voiteluolosuhteiden mukaan. Seoksen sovittaminen käyttöympäristöön ennen asennusta on edelleen tehokkain tapa estää yllä kuvatut vauriot.
Kuljettimen käyttömoottori käy hiljaa kolme vuotta, sitten alkaa jyrinä pienellä nopeudella ja humina suurella nopeudella. Huoltohenkilöstö vetää päätykelloa, ja sen sisällä istuu kahvikupin kok...
View MoreLouhoksen huoltotiimi puristaa 60 mm:n reiän pronssilaippalaakerin kuljetinpään hihnapyörään, kiristää kotelon pultit ja löytää laipan halkeaman kuukauden sisällä. Pronssi ei ollut heikko kohta....
View MoreKuva 5 MW:n kuulamylly kaivoslaitoksessa. Akseli on halkaisijaltaan yli 300 mm, pyörii muutaman sadan rpm:n nopeudella ja kantaa suurta radiaalista kuormaa. Komponentti, joka pitää sen käynnissä...
View MorePronssilla ei ole koskaan ollut yhtä sulamispistettä. Käytännössä useimmat pronssilejeeringit sulavat noin 850 °C (1 562 ° F) ja 1 050 ° C (1 922 ° F) välillä, ja tyypillinen tinapronssi, jossa ...
View More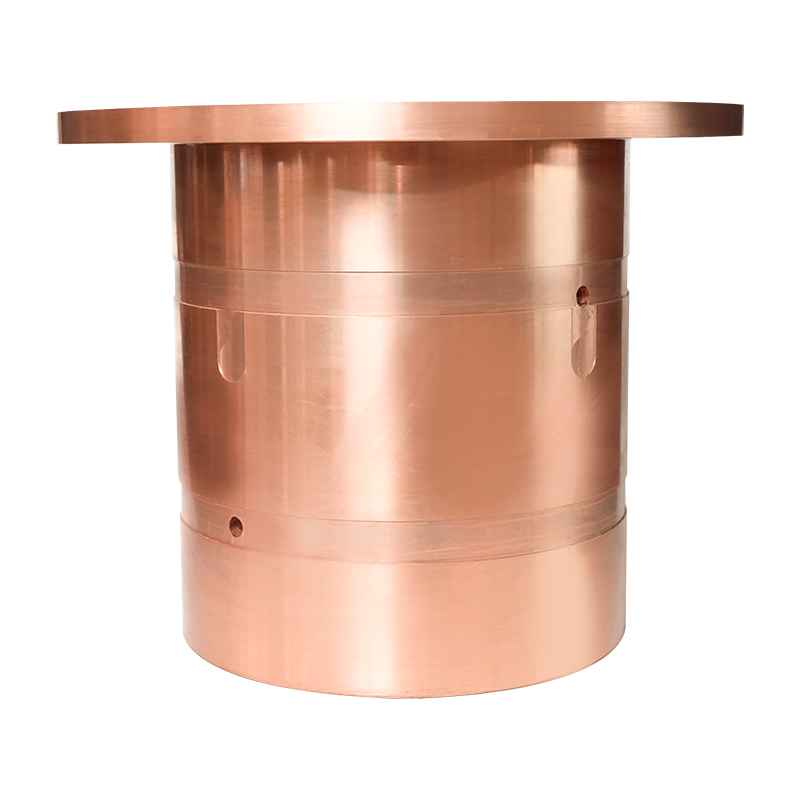
Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
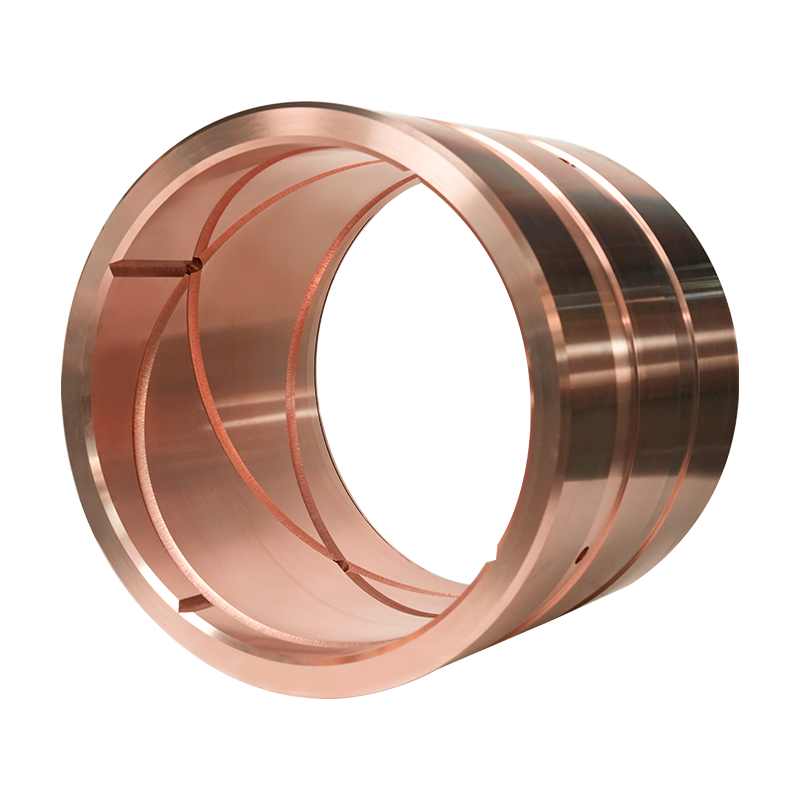
Tinapronssiholkki Engineering Machinerylle on valmistettu korkealaatuisesta erittäin pu...
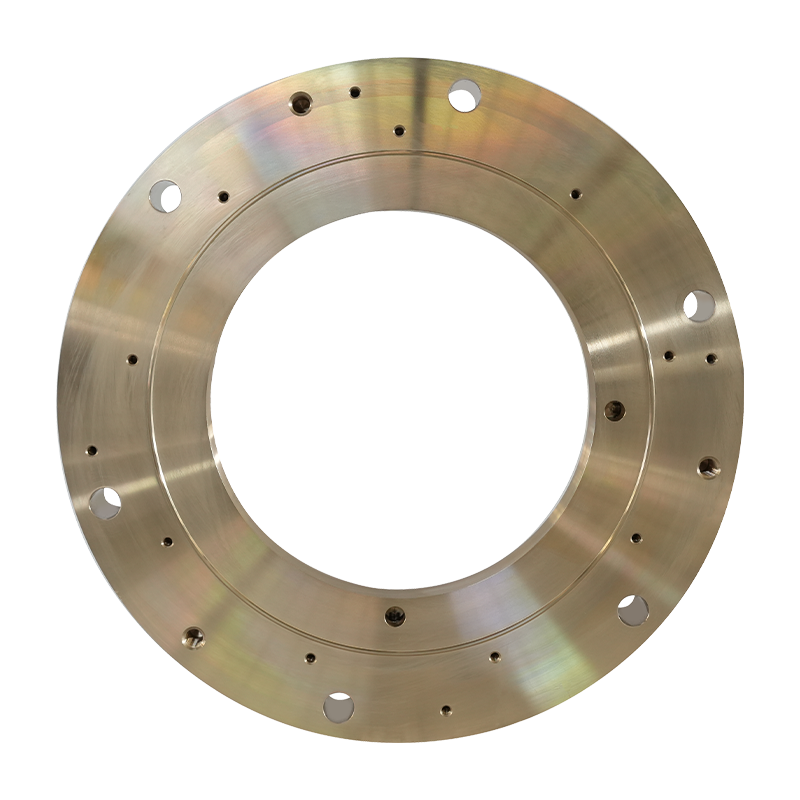
Marine Copper Alloy Sealing Ring Marine Sealing Ring on tärkeä tiivistekomponentti laiv...
Propulsion Device Seal Marine Copper Alloy Sealing Ring on valmistettu korkealaatuisist...
Ankkurivinssin laakeri ja tinapronssiholkki on suunniteltu raskaaseen kuormitukseen, su...
Kaivoslaitteiden messinkiholkki on erityisesti suunniteltu kaivoslaitteiden korkeaan ku...
Engineering Machinery Brass Bushing on erityisesti suunniteltu koneenrakennuskoneiden k...
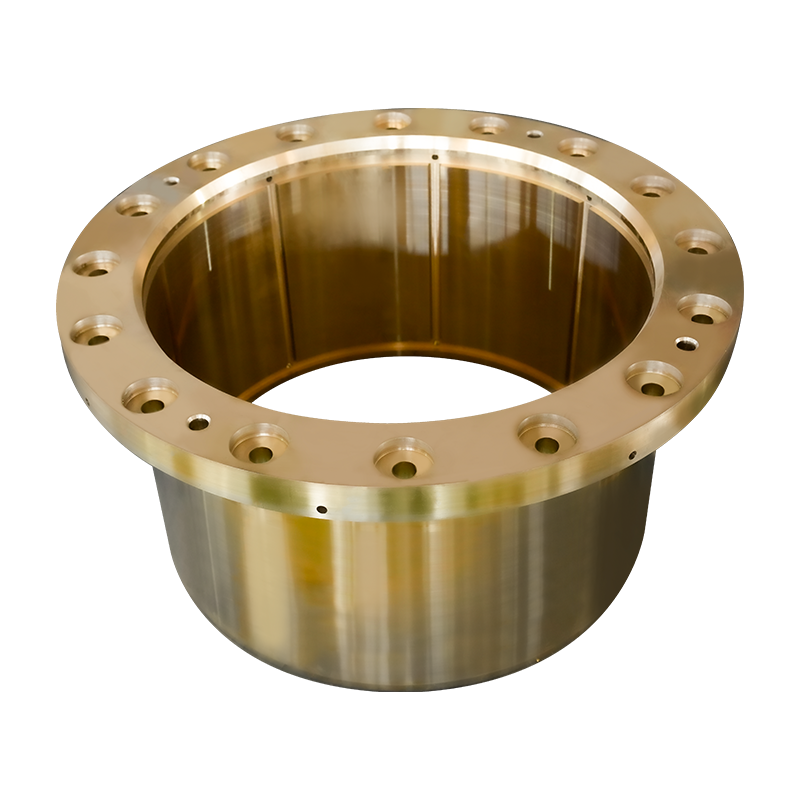
Metallurgical Equipment Brass Bushing on korkean suorituskyvyn messinkiholkki, joka on ...
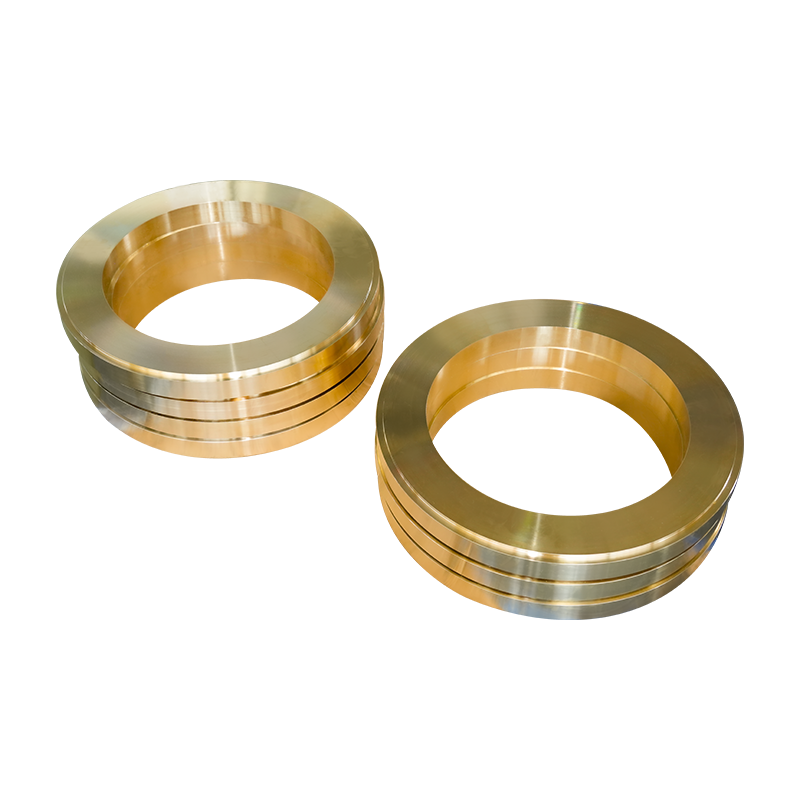
Peräakselin tiivistyslaitteen messinkiholkki on korkean suorituskyvyn messinginen kulut...
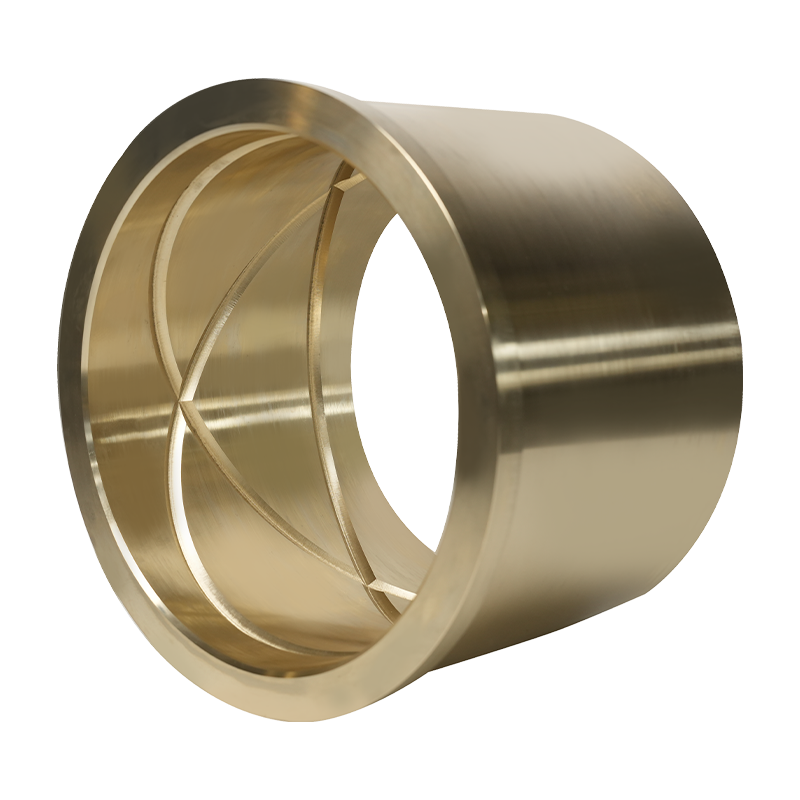
Rudder-vaihteistojärjestelmän alumiinipronssiholkki on räätälöity rudder-vaihteistojärj...
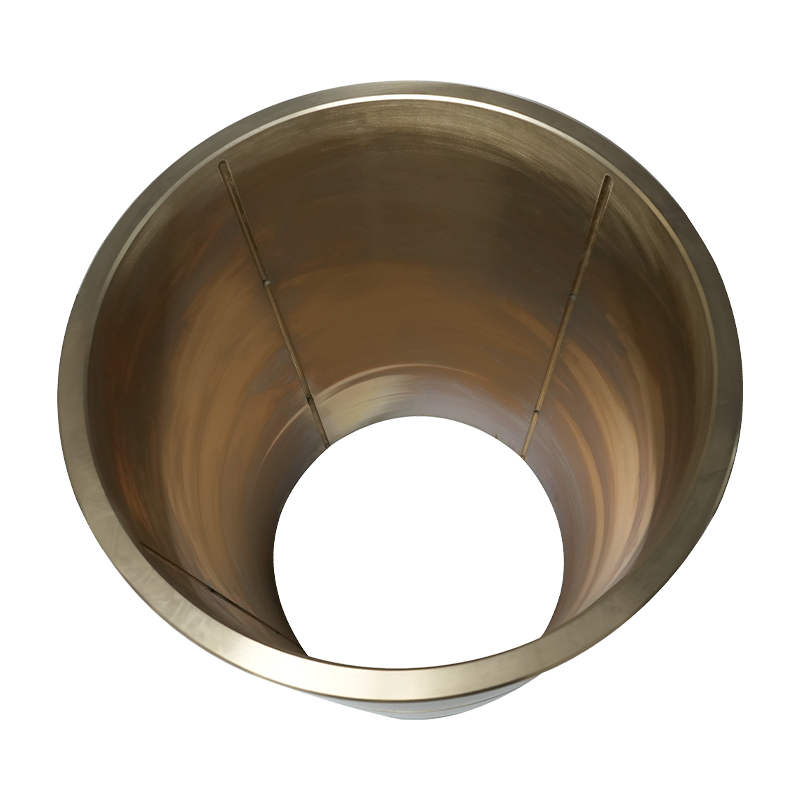
Alumiininen pronssiholkki laivojen hydraulisylintereille ja peräsinkulman palautetuote ...
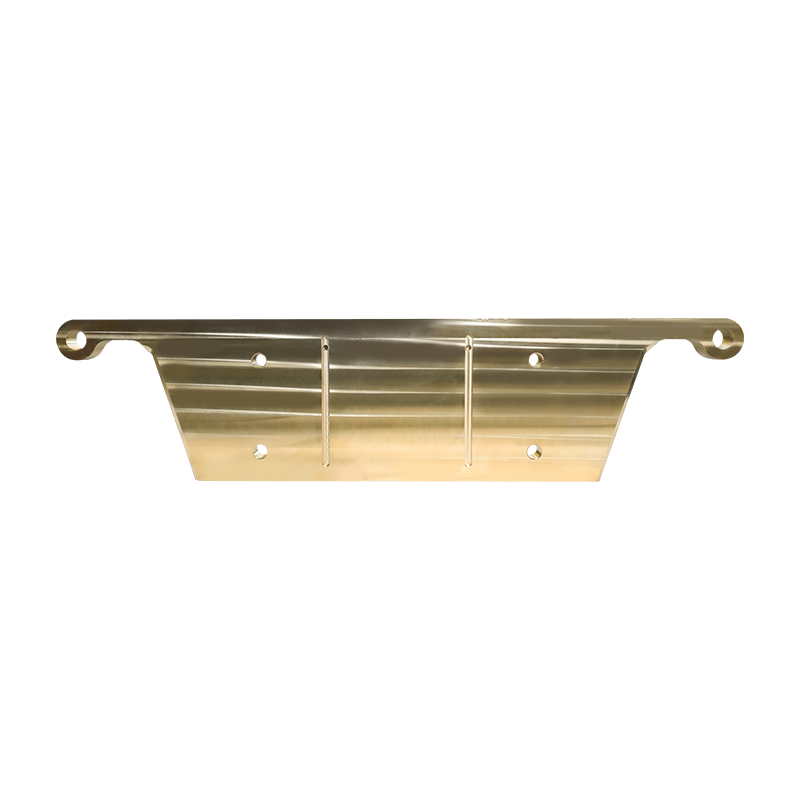
Mining Equipment Brass Plate on valmistettu korkealaatuisesta erittäin lujasta messinki...
Tekijänoikeus © YangZhou YiFeng Copper Products Co.,Ltd. Kaikki oikeudet pidätetään
Kiinan kuparivalujen valmistajat tukkumyynti kuparin valutehdas