

Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
Kotiin / Uutiset / Teollisuuden uutisia / Napin laakerit: Käytännön opas materiaaleihin, valintaan ja voiteluun
Laivan propulsio- ja tiivistyslaite
Valtameren poraus- ja laivojen lukon nostolaitteet
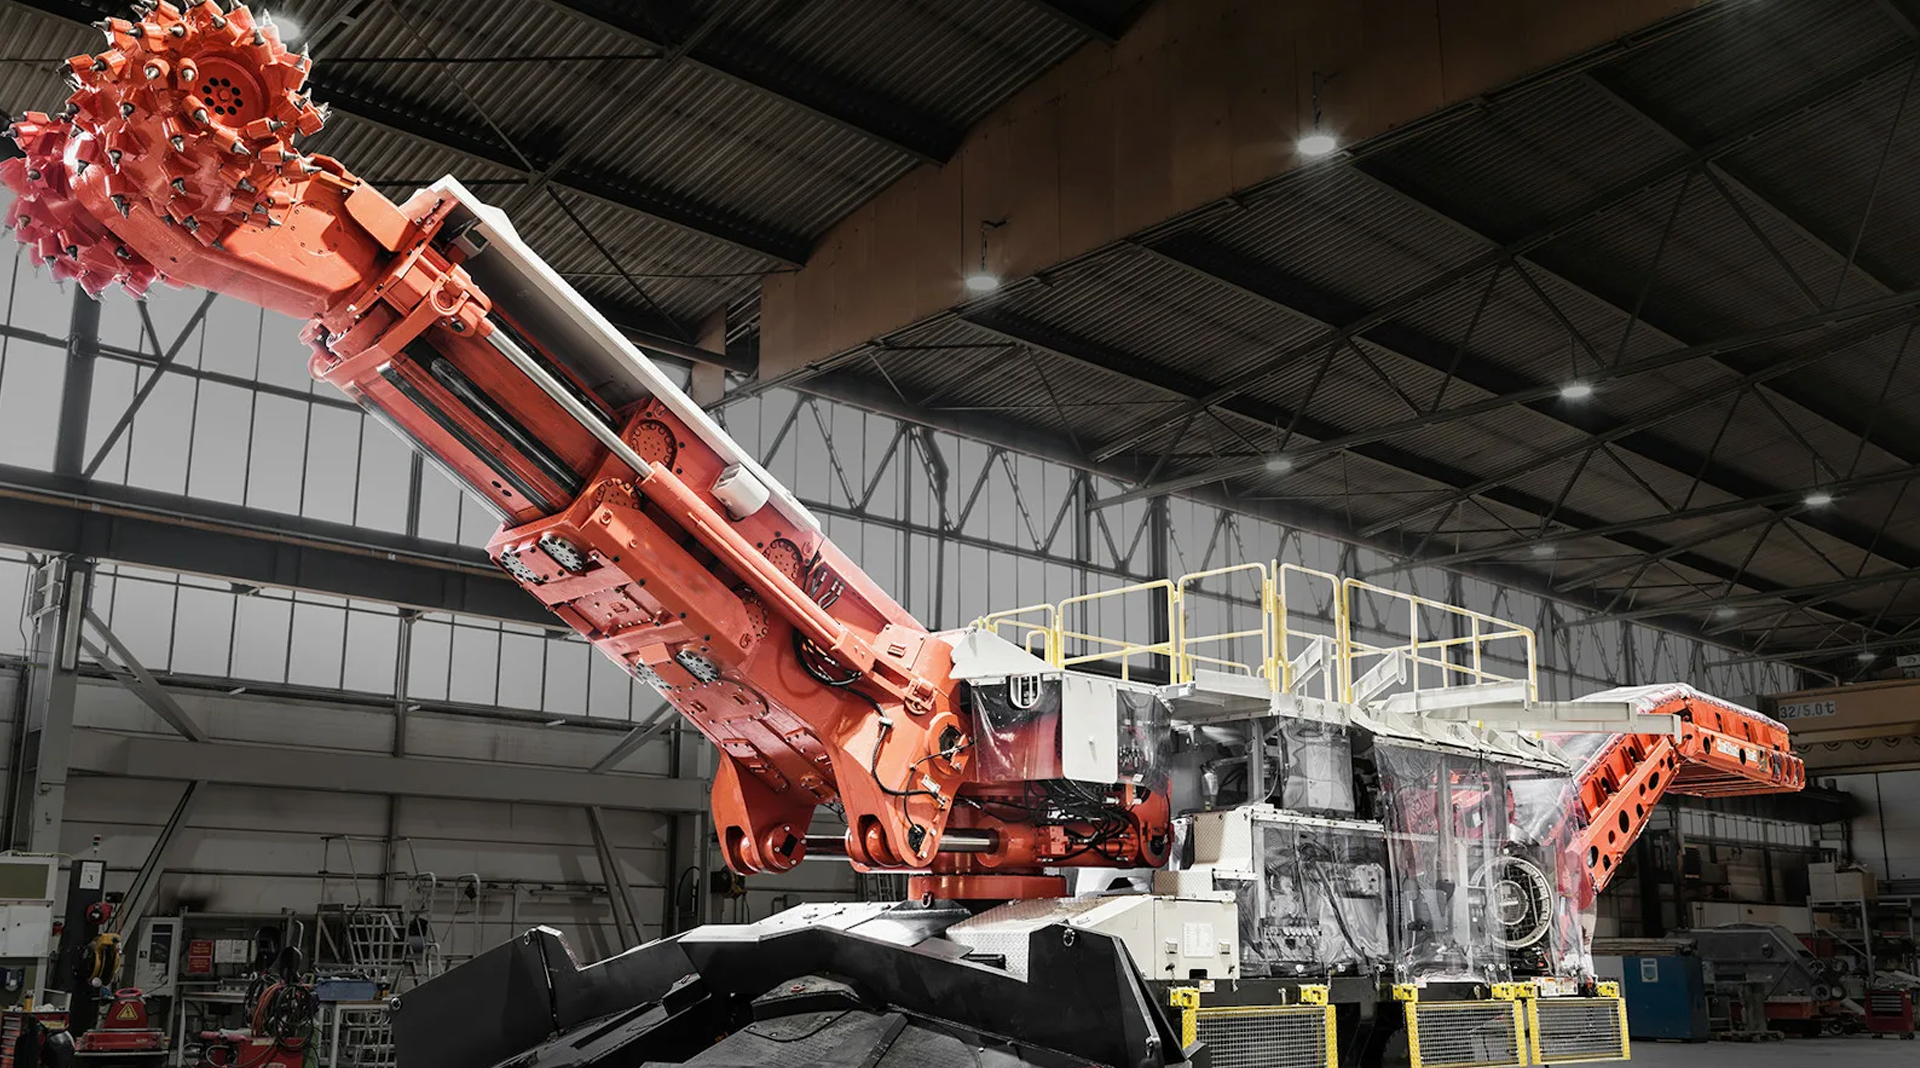
Kaivoslaitteet
Rakennuskoneet
Kuva 5 MW:n kuulamylly kaivoslaitoksessa. Akseli on halkaisijaltaan yli 300 mm, pyörii muutaman sadan rpm:n nopeudella ja kantaa suurta radiaalista kuormaa. Komponentti, joka pitää sen käynnissä kuukaudesta toiseen, on usein yksinkertainen pronssinen laakeri: sylinterimäinen holkki, jossa on huolellisesti koneistettu reikä. Kun se toimii, se on melkein näkymätön. Kun se epäonnistuu, koko tuotantolinja pysähtyy.
Johtopäätös, jonka tarvitset etukäteen: lukkolaakeri ei ole hyödykeosa. Sen luotettavuus johtuu materiaalivalinnasta, voiteluvälistä, pinnan viimeistelystä ja yhdessä toimivista käyttöolosuhteista. Jos saat ne oikein, kupariseoksesta valmistettu laakeri voi toimia vuosikymmeniä. Tämä opas selittää perusasiat, seosvaihtoehdot, voitelusäännöt ja valintavaiheet, joilla on merkitystä todellisissa teollisuusympäristöissä.
Tappilaakeri, jota kutsutaan myös liukulaakeriksi tai holkkilaakeriksi, tukee pyörivää akselia käyttämällä sylinterimäistä holkkia. Akselin pyörivä osa on tappi, kun taas kiinteä holkki on laakerin kuori. Toisin kuin kuula- tai rullalaakereissa, laakerissa ei ole vierintäelementtejä. Sen sijaan ohut voiteluainekalvo erottaa liikkuvat ja paikallaan olevat pinnat.
Normaalissa käytössä akseli ei kosketa vaippaa. Kun tappi pyörii, se vetää öljyä kiilan muotoiseen rakoon. Paine muodostuu öljykalvon sisään ja nostaa akselia hieman irti reiästä. Tämä hydrodynaaminen vaikutus antaa laakerille vakaan, hyvin vaimennetun tukipisteen. Sama periaate toimii pienessä pumpussa ja laivan propulsioakselissa.
Pienellä nopeudella, käynnistyksen aikana tai öljynpainehäviön jälkeen akseli voi käydä seka- tai rajavoitelussa. Tässä öljykalvo on osittain rikki ja laakerin ja laakeripinnan epäpuhtaudet koskettavat. Siksi materiaalien yhteensopivuus ja pinnan viimeistely ovat tärkeitä; hyvin valittu pronssiseos kestää toistuvan rajakosketuksen ilman halkeilua tai hitsausta.
Napin laakerit ansaitsevat paikkansa useiden käytännön etujen ansiosta:
Mikään yksittäinen laakerirakenne ei sovi jokaiseen koneeseen. Oikea geometria riippuu akselin koosta, nopeudesta, huoltofilosofiasta ja siitä, onko pyörimisen epävakautta hallittava.
| Kirjoita | Soveltuu parhaiten | Keskeinen etu |
|---|---|---|
| Täys pyöreä hiha | Jatkuva pyöriminen, kohtuulliset kuormat, yksinkertaiset kotelot | Alhaiset kustannukset ja korkea staattinen jäykkyys |
| Jaettu (kaksiosainen) | Suuret akselit, rajoitettu seisokkiaika, tiheä tarkastus | Vaipan puolikkaat voidaan vaihtaa irrottamatta akselia |
| Kallistustyyny | Suurinopeuksinen turbokoneisto ja dynaaminen vakausongelmat | Vaimentaa öljypyörteitä ja öljypyörteitä |
| Laipallinen | Yhdistetyt radiaaliset ja kevyet aksiaaliset kuormat | Työntöpinnat on integroitu sylinterimäiseen poraukseen |
Useimpiin raskaisiin teollisuuskohteisiin pyöreä tai halkaistu pronssiholkki on käytännöllinen valinta. Kallistustyynyjen mallit on varattu koneille, joissa nopeus ja tärinä vaativat aktiivista geometriaa.
Teräskuoret, joissa on pehmeät babbitin vuoraukset, ovat yleisiä nopeiden turbiinien laakereissa. Mutta keskisuurissa ja raskaissa kuormissa saastuneissa tai lievästi syövyttävissä ympäristöissä kiinteät kupariseokset usein voittaa. Niissä yhdistyvät lujuus, upotettavuus, korroosionkestävyys ja kyky kulkea suhteellisen yksinkertaista akselin pintakäsittelyä vasten.
Tinapronssit, joissa on tyypillisesti 8-12 prosenttia tinaa, ovat klassisia merenkulun ja teollisuuden laakeriseoksia. Ne kestävät meriveden hyökkäyksiä, kestävät kohtalaisia iskukuormia ja kuluvat hyvin karkaistuja terästappeja vastaan. Tästä syystä tinapronssia esiintyy laivojen propulsiojärjestelmissä, ohjausvaihteissa ja ankkurivinssin laakereissa.
Alumiinipronssit, jotka sisältävät yleensä 8-11 prosenttia alumiinia sekä rautaa ja nikkeliä, ovat vahvempia ja kovempia kuin tinapronssi. Ne kestävät suurempia yksikkökuormia ja kestävät paremmin kulumista hiekkaisissa tai hankaavissa ympäristöissä. Löydät alumiinipronssiholkkeja kaivos-, metallurgian- ja rakennuskoneissa, joissa seisokit ovat kalliita.
Itsevoitelevissa versioissa holkki on koneistettu grafiitti- tai umpivoitelutulpilla. Jos öljynpaine häviää käynnistyksen tai huollon aikana, tulpat estävät metallin kosketuksen. Tämä ominaisuus tekee alumiinipronssisista itsevoitelevista holkeista luotettavan valinnan laitteille, jotka toimivat kauko- tai voimakkaissa iskuissa.
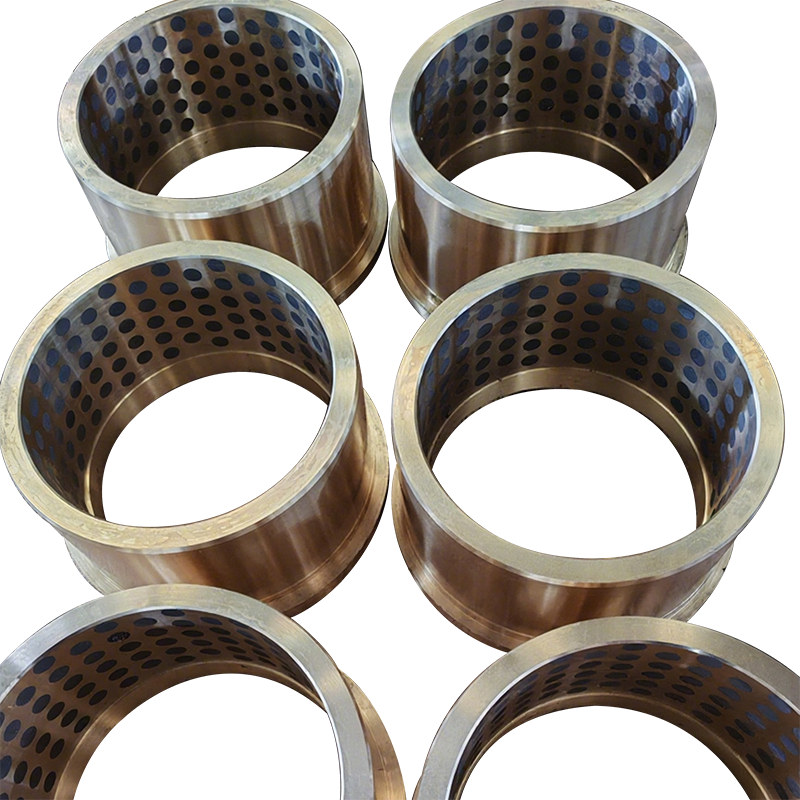 Itsevoitelevat alumiinipronssiholkit kaivoslaitteisiin Nämä holkit on suunniteltu raskaaseen kuormitukseen, hitaisiin, pölyisiin ja syövyttäviin kaivosolosuhteisiin, ja niissä käytetään nikkeli-alumiinipronssia ja upotettuja kiinteitä voiteluaineita metallin välisen kosketuksen eliminoimiseksi ja huoltotarpeiden vähentämiseksi etäkäytössä. Näytä tuote →
Messinki on taloudellinen kupariseos. Se on helppo työstää, mitoiltaan vakaa ja riittävä kohtalaiseen kuormitukseen puhtaissa, hyvin voideltuissa liitoksissa. Monissa merisovelluksissa messinkiholkkeja käytetään edelleen peräakselin tiivistyslaitteissa, joissa päävaatimus on tiukka sovitus ja alhainen korroosio normaaleissa olosuhteissa.
Laakerilaakeri on vain niin hyvä kuin sen öljykalvo. Liian suuri välys heikentää kantavuutta ja vaimennusta; liian pieni välys estää riittävän öljyn imeytymisen kuorma-alueelle. Pronssiholkkien yleinen käytäntö on halkaisijavälys lähellä 0,1–0,2 prosenttia akselin halkaisijasta. 100 mm:n akselilla se tarkoittaa 0,10 - 0,20 mm; 300 mm akselille 0,30 - 0,60 mm. Tarkista aina laakerin valmistajalta ennen koteloiden työstämistä.
| Akselin halkaisija | Tyypillinen halkaisijavälys | Tavallisen öljyn viskositeetti |
|---|---|---|
| 50-100 mm | 0,05-0,20 mm | ISO VG 32-68 |
| 100-250 mm | 0,15-0,50 mm | ISO VG 68-150 |
| 250-500 mm | 0,30-0,90 mm | ISO VG 150-460 |
Öljyvoitelu on suositeltavaa, kun lämpöä on siirrettävä pois, hiukkaset on suodatettava tai akselin nopeus on suuri. Rasva toimii hyvin hitaassa, ajoittaisessa käytössä, koska se pysyy paikoillaan ja toimii tiivisteenä. Jos vaihdat öljystä rasvaan, tarkista jäähdytyspolku ja voiteluväli uudelleen.
Pintakäsittely ja kohdistus viimeistelevät kuvan. Tapit tulee hioa noin 0,4 - 0,8 mikronin Ra kokoon ja poraukset viimeistellä vastaavalle tasolle. Yli 0,01 mm:n suuntausvirhe lyhentää laakerin käyttöikää merkittävästi.
Ensimmäisten 24–48 käyttötunnin aikana uutta pronssista laakeria tulee käyttää pienemmällä kuormituksella ja tarkastaa kuumien kohtien varalta. Tämä sisäänajovaihe antaa pinnoille muodostaa kiillotetun kontaktikuvion. Jos lämpötila nousee nopeasti, pysäytä kone ja tarkista kohdistus ja välys ennen kuin jatkat.
Useimmat laakerien viat noudattavat pieniä kuvioita. Oire kertoo, mistä etsiä ensin.
| Vikatila | Tyypilliset oireet | Yleisimmät syyt | Käytännön vastaus |
|---|---|---|---|
| Pyyhkiminen tai takavarikko | Nauroitettu poraus, metalliromu, ylikuumeneminen | Öljyn nälkä, start-stop-kontakti, liiallinen suuntausvirhe | Palauta voiteluaineen virtaus, korjaa akseli, vähennä käynnistyskuormaa |
| Vuoren väsymys tai halkeilu | Halkeamia, kuoppia tai paikallinen vuorausmateriaalin häviö | Toistuvat suuret sykliset kuormitukset, tukematon kotelo, ohut öljykalvo | Käytä vahvempaa kupariseosta, suurenna laakerialuetta, paranna öljyn viskositeettia |
| Kavitaatioeroosio | Kuormausvyöhykkeellä hunajakennomaisia kuoppia | Nopeat paineenmuutokset nopeassa öljyvirtauksessa | Pienennä öljyn nopeutta, muokkaa uria, lisää syöttöpaineen vakautta |
| Korroosio tai veden sisäänpääsy | Värimuutoksia, ruostehiukkasia, maitomainen tai tahmea öljy | Veden saastuminen, aggressiiviset prosessinesteet, huono tiivistys | Päivitä tiiviste, käytä alumiinipronssia tai tinapronssia, tyhjennä ja vaihda öljy |
Jos laakerikotelo on menettänyt öljyä hitaasti, tarkista vesi ennen kuin otat materiaaliongelman. Veden sisäänpääsy muuttaa öljyn viskositeettia ja hyökkää metalliseoksen pintaan ja muuttaa pienen vuodon täydelliseksi laakerin vaihdoksi.
Aloita käyttötehtävästä, älä luettelosta. Hyvä valinta on sarja kaventavia päätöksiä:
Merivesi- tai roiskevyöhykkeillä toimivien akselien tinapronssiholkkiseokset kestävät pistesyöpymistä ja galvaanista korroosiota paljon paremmin kuin teräs tai valurauta. Tästä syystä tinapronssiholkit pysyvät vakiona laivojen propulsio- ja ohjausjärjestelmissä.
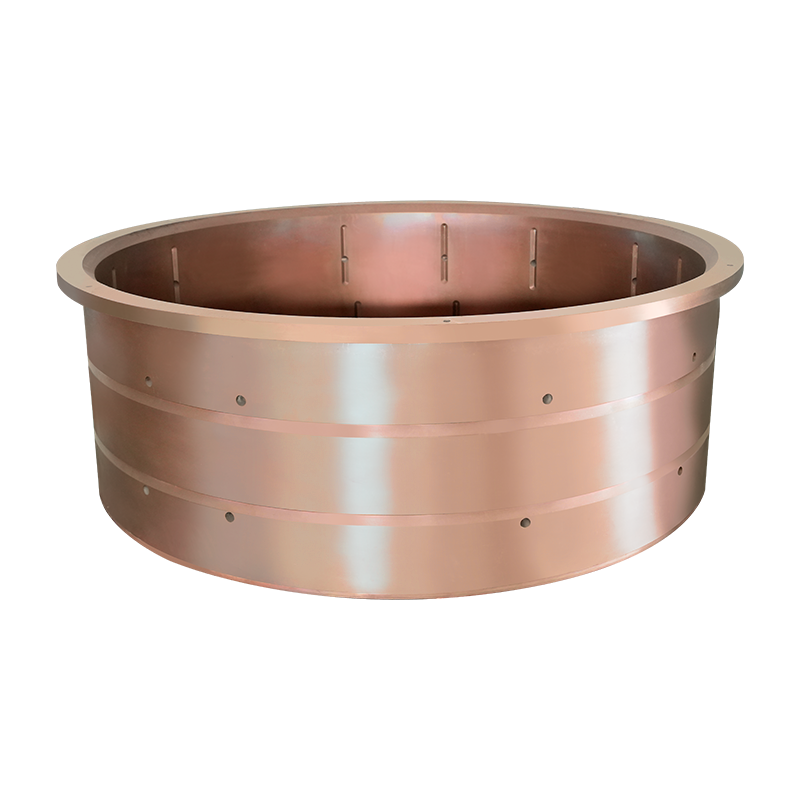 Tinapronssiholkit laivojen propulsiojärjestelmiin Tinapronssiholkit kestävät pistesyöpymistä ja galvaanista korroosiota merivedessä, mikä tekee niistä standardin laivan propulsio- ja ohjausjärjestelmissä. Tarkkuusvalettu korkean lujan metalliseoksesta, ne takaavat vakaan toiminnan iskukuormituksessa ja tarjoavat itsevoitelun ajoittaista voitelua varten. Näytä tuote →
Varo ostaessasi "vastaavia" holkkeja, joissa on vahvistamaton seoskemia. Pieni ero tina- tai alumiinipitoisuudessa voi muuttaa korroosionkestävyyttä ja kantavuutta. Pyydä toimittajalta materiaalitestiraportteja, valuprosessin tietoja ja mittatarkastustietoja.
Materiaalin valinta on vain puolet projektista. Koneistustoleranssi, valun kestävyys ja käyttötuki ratkaisevat, säilyykö osa koneessasi. Yangzhou Yifeng Copper Products on valmistanut kupariseososia yli 20 vuoden ajan 30 000 m²:n laitoksella, omalla valulla ja koneistimella sekä yli 80 työntekijää, mukaan lukien 20 teknistä asiantuntijaa. Tehtaamme valmistaa pronssiholkkeja, itsevoitelevia laakereita, kupariseoksesta valmistettuja tiivisterenkaita ja kierukkavaihteita kaivos-, merenkulku-, metallurgian, rakentamisen sekä öljy- ja kaasulaitteisiin.
Vakioosanumeroiden lisäksi tuemme käänteistä suunnittelua, räätälöityjen seosten valintaa ja prototyyppiajoja. Suunnitteluyhteistyömme Southwest Jiaotong Universityn kanssa tarjoaa kanavan materiaalitutkimukselle ja ongelmanratkaisulle. Voit lukea lisää tuotantohistoriastamme ja teknisestä tuesta sivuiltamme yrityksen taustasivu , tai ota yhteyttä suunnittelutiimiimme kun tarvitset mukautetun laakerikoon tai nopeamman vaihtoaikataulun.
Paras laakeri on helppo jättää huomiotta: se on mittatarkka, valmistettu oikeasta metalliseoksesta, oikein voideltu ja tarkastettu aikataulussa. Kun nämä ehdot täyttyvät, laakeri yksinkertaisesti tekee tehtävänsä. Kun tarvitset toimittajan, joka suunnittelee kupariseoksesta valmistettuja laakereita todellisiin käyttöolosuhteisiin, otamme juuri sellaisen tehtävän.
Kuljettimen käyttömoottori käy hiljaa kolme vuotta, sitten alkaa jyrinä pienellä nopeudella ja humina suurella nopeudella. Huoltohenkilöstö vetää päätykelloa, ja sen sisällä istuu kahvikupin kok...
View MoreLouhoksen huoltotiimi puristaa 60 mm:n reiän pronssilaippalaakerin kuljetinpään hihnapyörään, kiristää kotelon pultit ja löytää laipan halkeaman kuukauden sisällä. Pronssi ei ollut heikko kohta....
View MoreKuva 5 MW:n kuulamylly kaivoslaitoksessa. Akseli on halkaisijaltaan yli 300 mm, pyörii muutaman sadan rpm:n nopeudella ja kantaa suurta radiaalista kuormaa. Komponentti, joka pitää sen käynnissä...
View MorePronssilla ei ole koskaan ollut yhtä sulamispistettä. Käytännössä useimmat pronssilejeeringit sulavat noin 850 °C (1 562 ° F) ja 1 050 ° C (1 922 ° F) välillä, ja tyypillinen tinapronssi, jossa ...
View More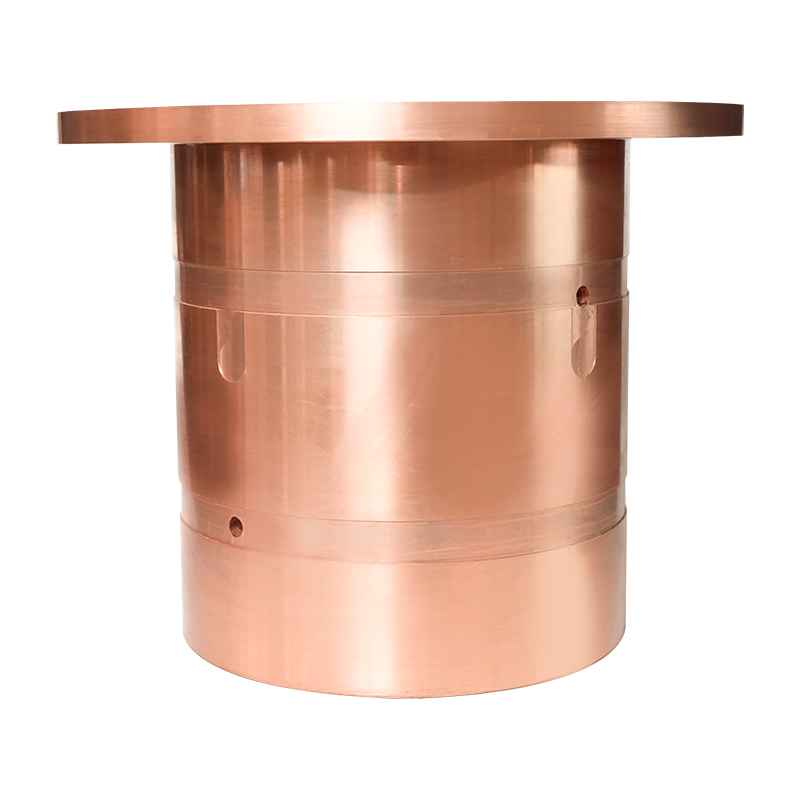
Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
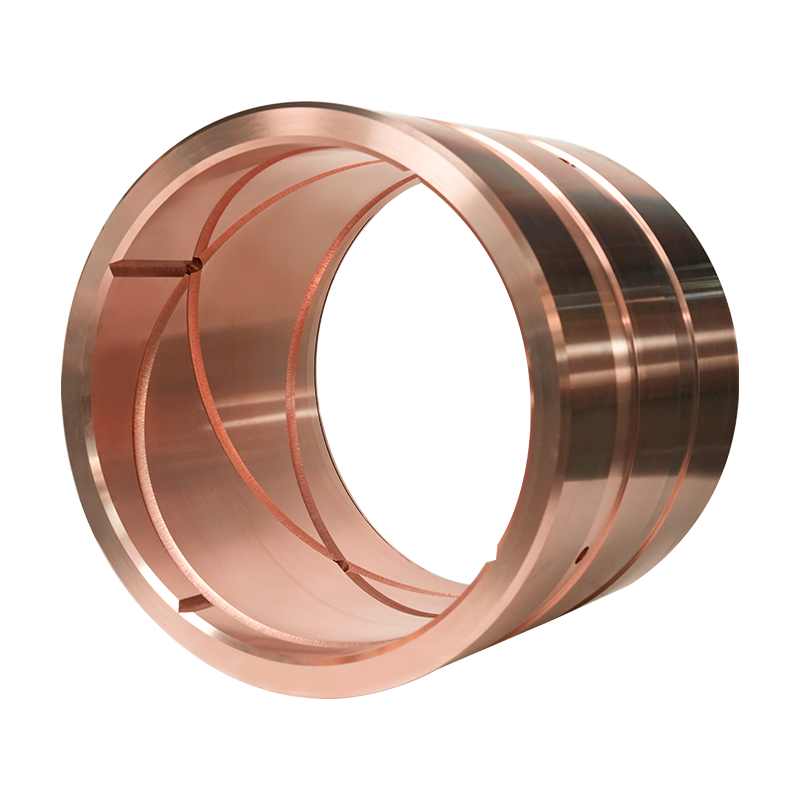
Tinapronssiholkki Engineering Machinerylle on valmistettu korkealaatuisesta erittäin pu...
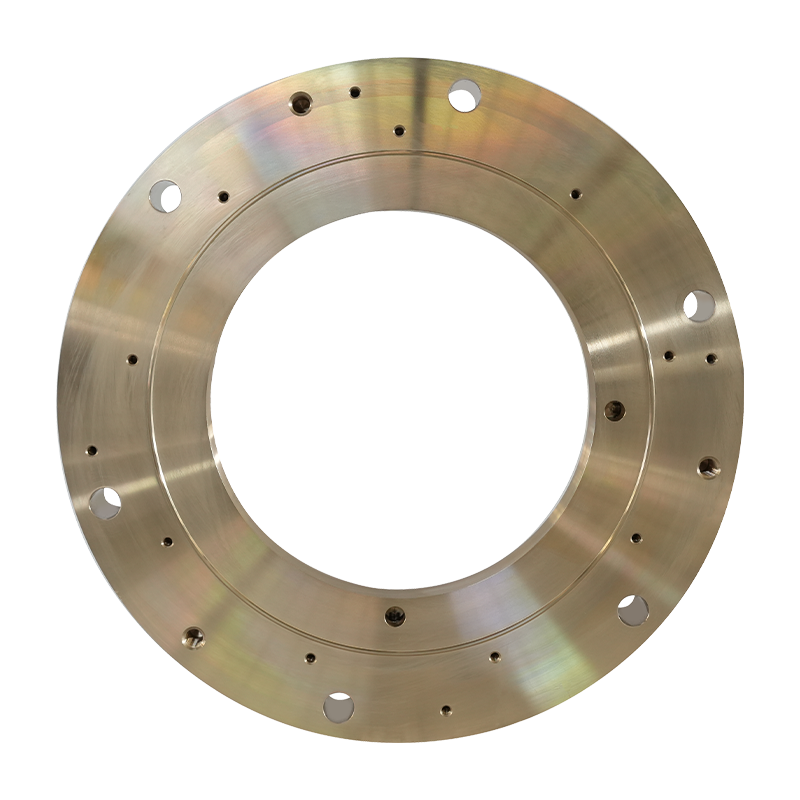
Marine Copper Alloy Sealing Ring Marine Sealing Ring on tärkeä tiivistekomponentti laiv...
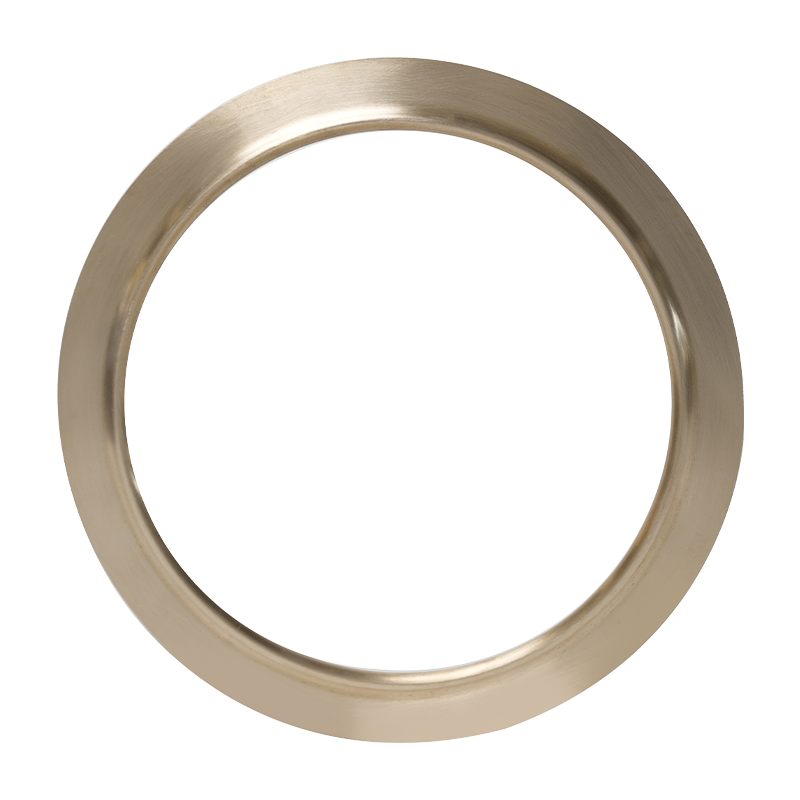
Propulsion Device Seal Marine Copper Alloy Sealing Ring on valmistettu korkealaatuisist...
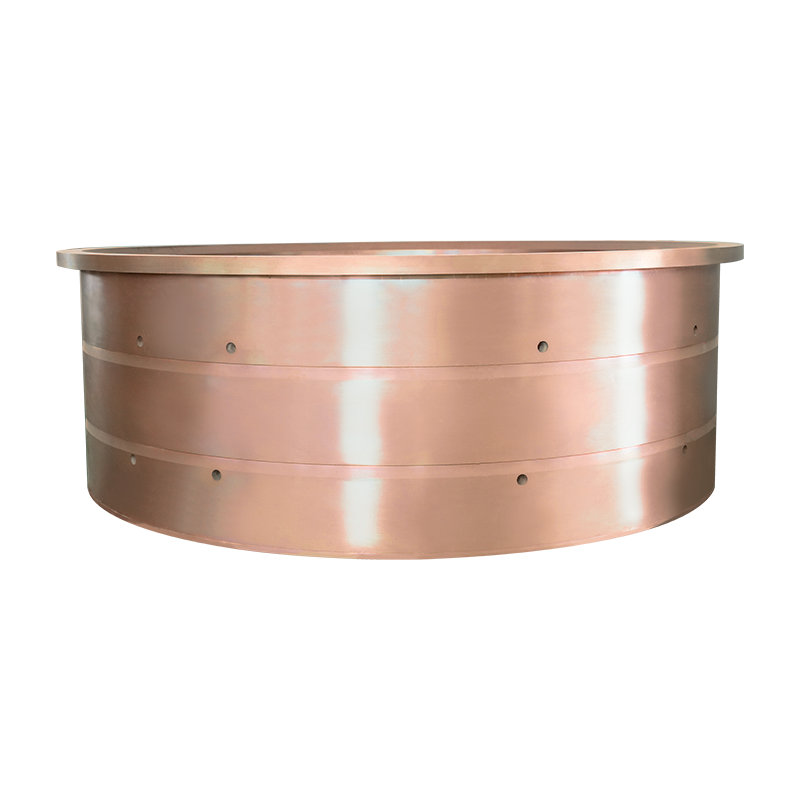
Ankkurivinssin laakeri ja tinapronssiholkki on suunniteltu raskaaseen kuormitukseen, su...
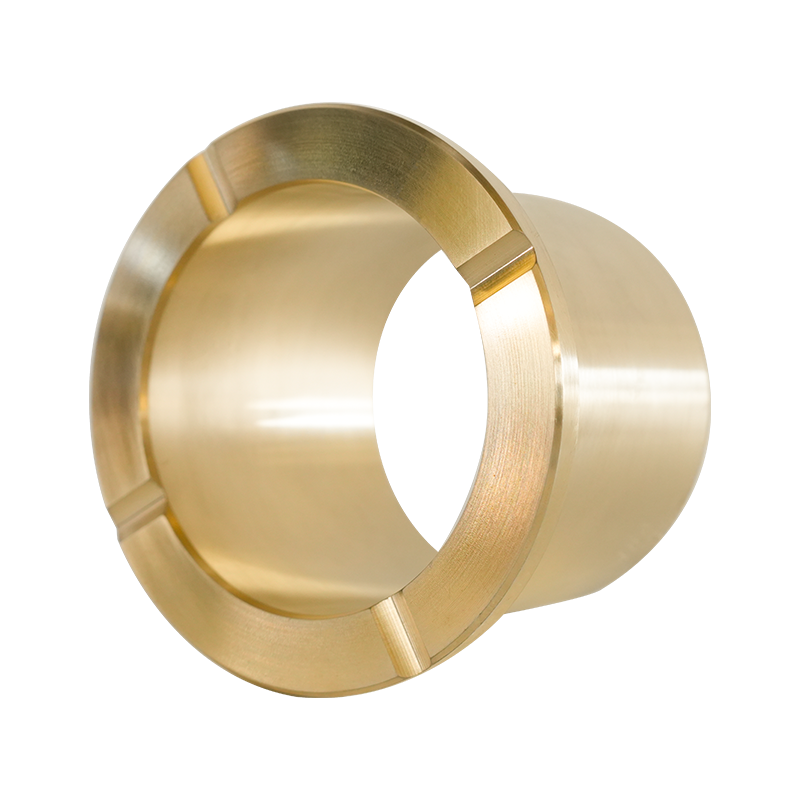
Kaivoslaitteiden messinkiholkki on erityisesti suunniteltu kaivoslaitteiden korkeaan ku...
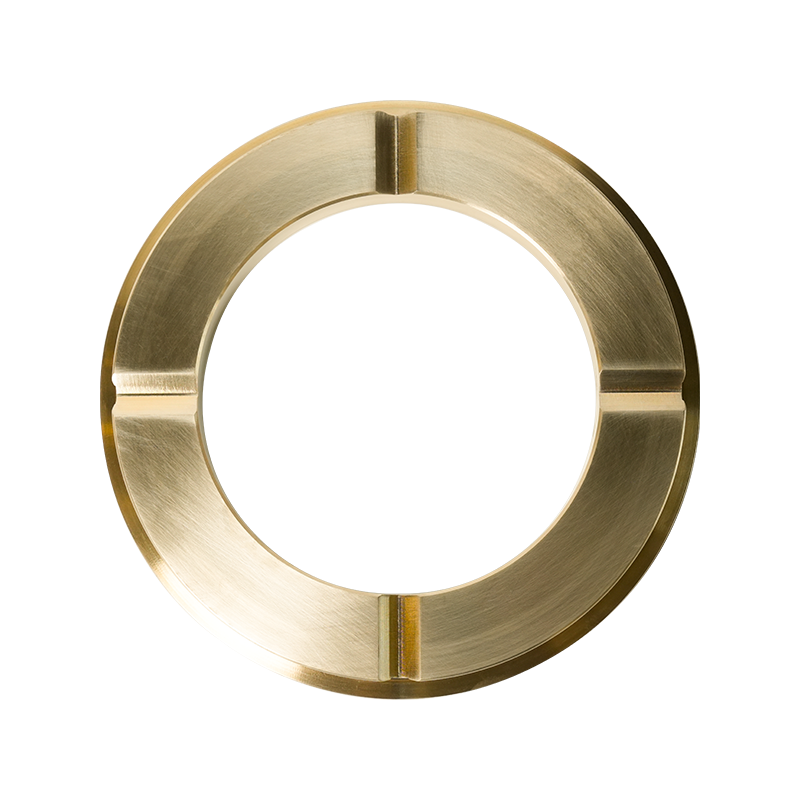
Engineering Machinery Brass Bushing on erityisesti suunniteltu koneenrakennuskoneiden k...
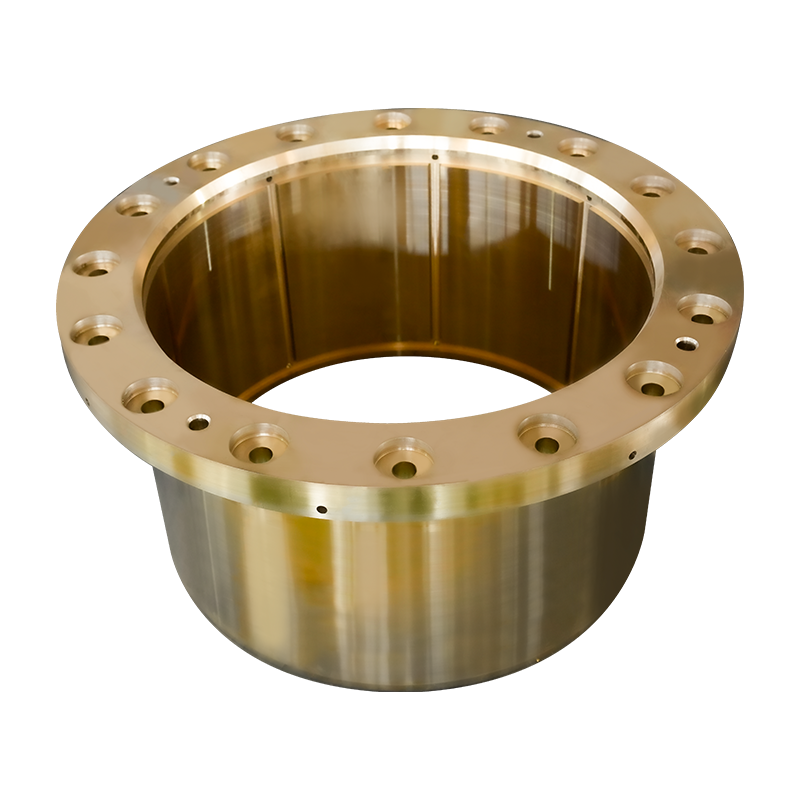
Metallurgical Equipment Brass Bushing on korkean suorituskyvyn messinkiholkki, joka on ...
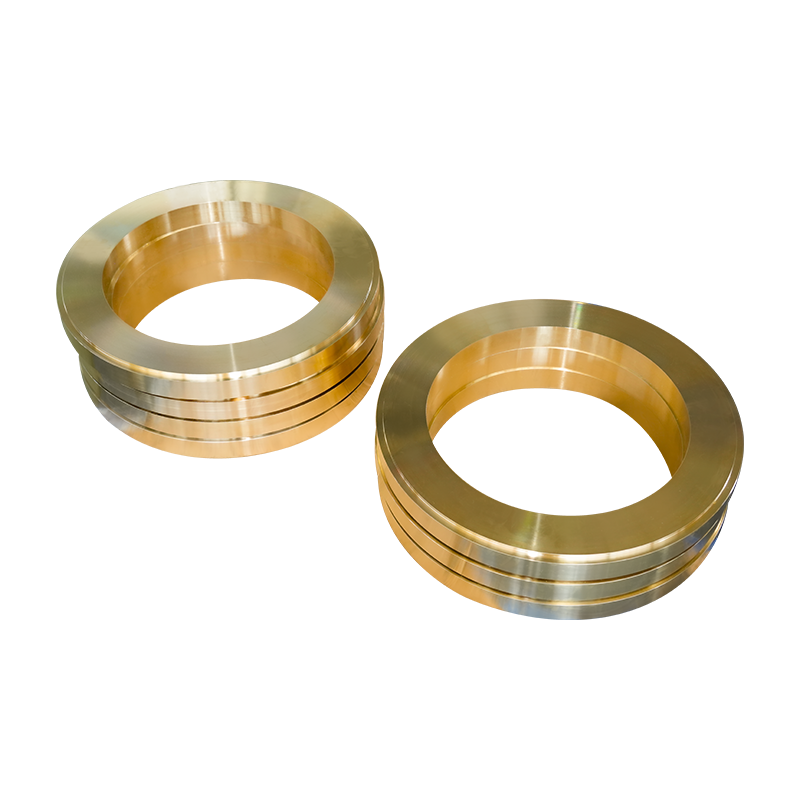
Peräakselin tiivistyslaitteen messinkiholkki on korkean suorituskyvyn messinginen kulut...
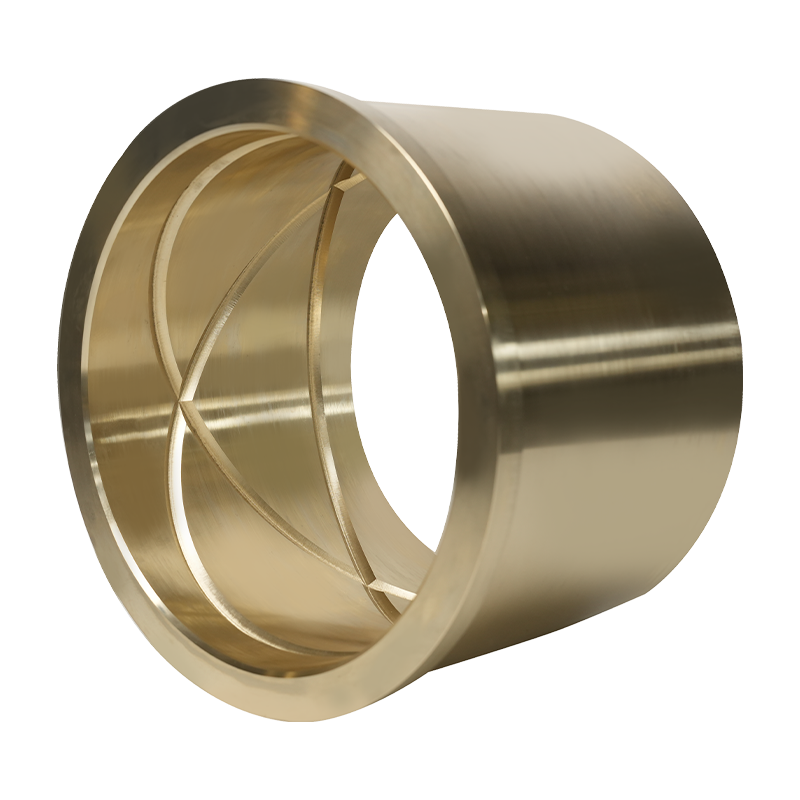
Rudder-vaihteistojärjestelmän alumiinipronssiholkki on räätälöity rudder-vaihteistojärj...
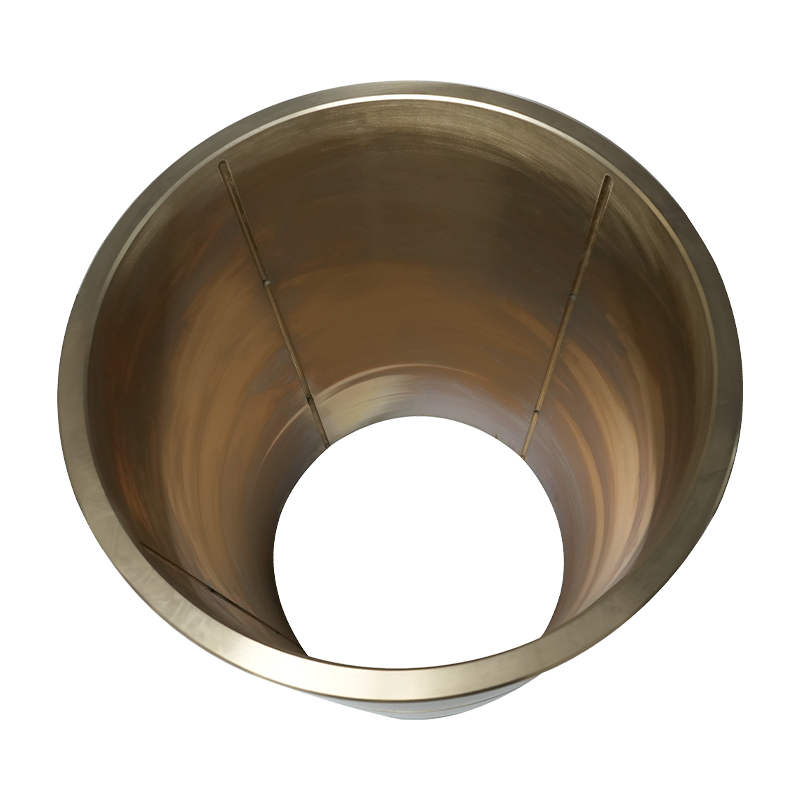
Alumiininen pronssiholkki laivojen hydraulisylintereille ja peräsinkulman palautetuote ...
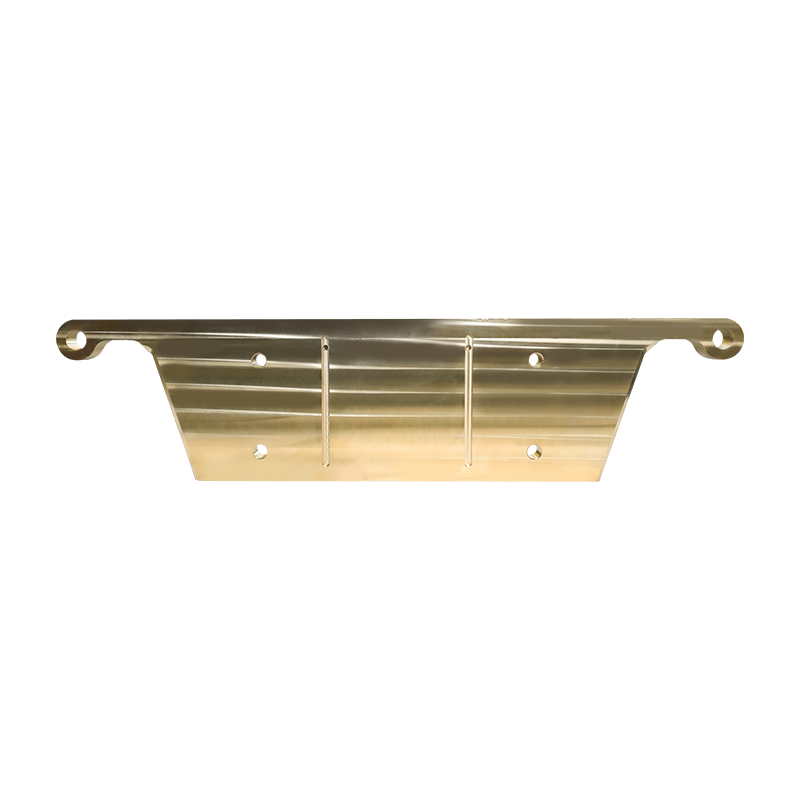
Mining Equipment Brass Plate on valmistettu korkealaatuisesta erittäin lujasta messinki...
Tekijänoikeus © YangZhou YiFeng Copper Products Co.,Ltd. Kaikki oikeudet pidätetään
Kiinan kuparivalujen valmistajat tukkumyynti kuparin valutehdas