

Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
Kotiin / Uutiset / Teollisuuden uutisia / Pronssilaippalaakerit: metalliseoksen valinta, toleranssit ja asennusopas
Laivan propulsio- ja tiivistyslaite
Valtameren poraus- ja laivojen lukon nostolaitteet
Kaivoslaitteet
Rakennuskoneet
Louhoksen huoltotiimi puristaa 60 mm:n reiän pronssilaippalaakerin kuljetinpään hihnapyörään, kiristää kotelon pultit ja löytää laipan halkeaman kuukauden sisällä. Pronssi ei ollut heikko kohta. Laipan takana oleva kotelon pinta ei ollut tasainen eikä suorakulmainen poraukseen nähden, joten aksiaalinen veto akselista kuormitti ohutta valureunaa koko laipan pinnan sijaan.
Tämä vikajärjestys selittää, kuinka pronssiset laippalaakerit tulisi valita. Seos asettaa kattoon kuormituksen, nopeuden ja korroosionkestävyyden. Laipan geometria, puristussovitus ja kulkuvälys ratkaisevat, pääsetkö koskaan kyseiseen kattoon. Oikein sovitettu tinapronssilaippalaakeri kestää joka kerta kauemmin kuin alumiinipronssi, jossa on viritetty olake.
Pronssinen laippalaakeri on sylinterimäinen holkki, jonka toisessa päässä on kiinteä säteittäinen laippa. Holkki kantaa säteittäistä kuormaa. Laippa suorittaa kolme erillistä työtä, jotka usein hämärtyvät yhdessä määrittelyn aikana.
Mitä laippa ei ole, on painelaakeri. Jatkuvat aksiaalikuormat, jotka ylittävät noin 10-15 prosenttia säteittäisarvosta, vaativat yleensä erillisen painealuslevyn tai vierintäelementtijärjestelyn.
| Harkinta | Tavallinen pronssihiha | Laipallinen pronssinen laakeri |
|---|---|---|
| Aksiaalinen pito | Vaaditaan kiinnitysrengas, olkapää tai päätykappale | Pidetään laipasta kotelon pintaa vasten |
| Aksiaalinen työntövoima | Minimaalinen, asetettu vain päätypintojen mukaan | Kohtalainen, laipan paksuuden ja istukan tasaisuuden määräämä |
| Asunnon koneistus | Poraus plus kiinnitysura | Poraus plus tasainen, neliömäinen tukipinta |
| Työntösyvyyden säätö | Mitattu painettaessa | Asetetaan laipasta yhdellä kierrolla |
| Tyypillinen käyttö | Suljetut nivelet, välirullat | Kuljettimen hihnapyörät, peräsinkannattimet, murskaimen epäkeskot, niveltapit |
Useimmat pronssilaippalaakerien viat johtuivat pehmeästä pronssista, jotka johtuvat ympäristön kannalta väärästä metalliseosperheestä eikä huonosta valusta. Neljä perhettä kattaa suurimman osan teollisista laippalaakeritilauksista, ja jokainen epäonnistuu eri tavalla.
| Seosperhe | Kovuus ja kuormitus | Korroosio ja lämpötila | Paras istuvuus | Varo |
|---|---|---|---|---|
| Lyijyllinen tinapronssi (SAE 660 / C93200) | 60-80 HB, kohtalainen kuormitus | Kohtalainen korroosio, hyvä noin 230 C | Yleiskoneet, kuljettimet, pumput | Lyijypitoisuus rajoittaa juomavettä ja joitain säänneltyjä tuotteita |
| Korkealyijyinen tinapronssi (tyyppi C93600) | 55-70 HB, pienempi lujuus | Samanlainen kuin SAE 660 | Kevyet kuormat, helppo koneistus, upotettavuus | Perheen alhaisin väsymysvoima |
| Alumiinipronssi (C95400, C95500, C95200) | 150-200 HB, korkea lujuus | Erinomainen meriveden ja kavitaatiokestävyys | Meriperäsimet, mineraalien käsittely, korkea isku | Koneet hitaasti, upottaa roskat huonosti, vaatii kohdistusta |
| Mangaanipronssi (C86300) | 180-220 HB, erittäin luja | Kohtuullinen korroosio, hyvä korkealla kuormituksella | Voimakkaat työntöpinnat, kierukkapyörän vanteet | Huono arvo kevyille nivelille |
| Messinki (C36000, C46400) | 80-120 HB, matala tai kohtalainen kuormitus | Sinkin hajoamisriski merivedessä | Kevyet nivelet, makea vesi, edullinen | Vahvuus laskee nopeasti lämpötilan myötä |
| Itsevoiteleva pronssi (grafiittitulppa tai öljykyllästetty) | Alempi PV-raja kuin kiinteä pronssi | Riippuu liittimen materiaalista | Kauko-, kuuma- tai vaikeapääsyiset paikat | Ei suurille nopeuksille tai voimakkaille iskuille |
Seuraavaksi kaksi käytännön asiaa. Lyijyllinen tinapronssi on edelleen yleiskoneiston oletusarvo, koska se koneistaa siististi, upottaa hiekkaa ja sietää vähäistä voitelua. Alumiinipronssi maksaa enemmän ja koneistaa hitaammin, mutta suolasuihkussa tai iskukuormitetussa epäkeskoasennossa se kestää kauemmin kuin kolme tinapronssin vaihtoa, mikäli voitelu on puhdasta ja akseli on kohdistettu.
Seospäätös tehdään yleensä alajärjestelmäkohtaisesti, ei konekohtaisesti. Sama alus tai murskain voi käyttää alumiinipronssia raskaasti kuormitetussa peräsimessä tai epäkeskisessä asennossa ja tinapronssia alemmalla kuormituksella. Sekamateriaaliluettelon hankinta on helpompaa, kun toimittaja järjestää sen kupariholkkisarja Seosperheen mukaan ensin ja sitten sovelluksen mukaan, koska se on se järjestys, jossa valinta todella tehdään.
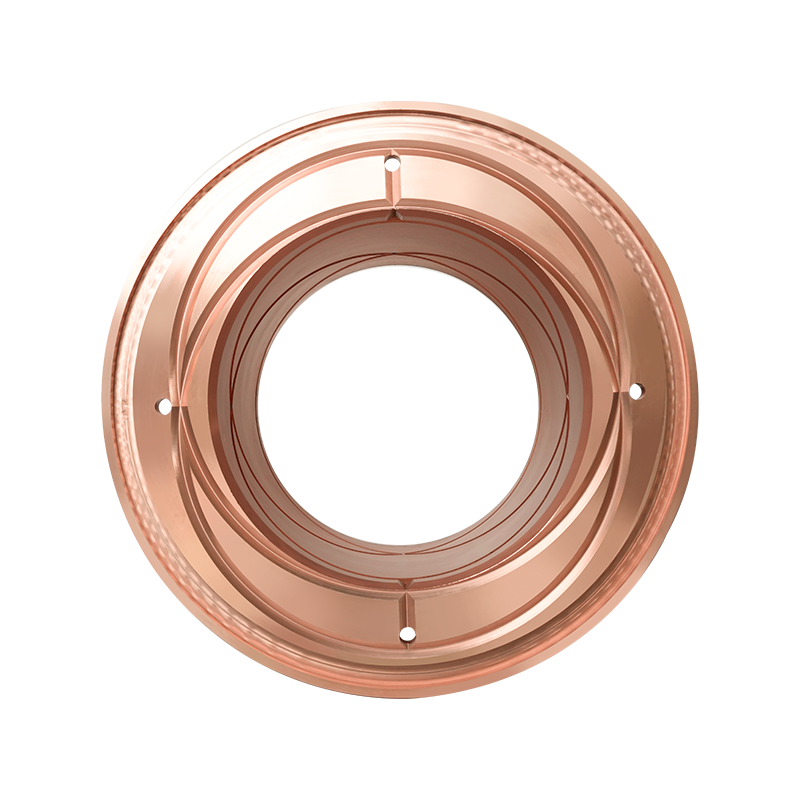 Tinapronssiholkki kaivoslaitteisiin Tinapronssiholkki kaivoslaitteisiin uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Näytä tuote →
Nämä ovat numeroita, jotka kannattaa laittaa piirustukseen tai ostotilaukseen. Ne ovat peukalosääntöjä valettu pronssille, joka kulkee karkaistulla teräsakselilla, ja niitä tulee säätää lämpötilan, voitelun ja iskujen mukaan.
Suurin osa ostajista tarttuu kiinni porausreiän jälkiasennukseen. Paina 60 mm:n reikäinen laakeri H7-koteloon 0,05 mm:n häiriöllä ja reikä sulkeutuu vastaavasti, noin 0,04-0,06 mm. Jos piirustuksessa on 0,08 mm:n kulkuvälys ja poraus on viimeistelty ennen puristamista, kokoonpano voi päätyä lähes tyhjäksi ja takertuu ensimmäisellä lämmityksellä kuormitettuna.
Pronssiset laippalaakerit sietävät marginaalivoitelua paremmin kuin vierintäelementit, mutta noudattavat silti kuormitus- ja nopeusrajoituksia. Kolme konfiguraatiota kattavat useimmat teolliset sovellukset.
Valupronssin tyypilliset luettelorajat ovat noin 3-5 MPa x m/s rasvavoideltu ja 0,8-1,5 MPa x m/s kuivana grafiittitulpilla. Todellinen luku riippuu metalliseoksesta, akselin viimeistelystä ja siitä, kuinka paljon lämpöä kotelo pystyy kuljettamaan. Näiden rajojen yläpuolella laakeri ei katkea yhtäkkiä; välys avautuu, kuluminen kiihtyy ja laippa alkaa ottaa sivukuormaa, jota sitä ei koskaan suunniteltu kantamaan.
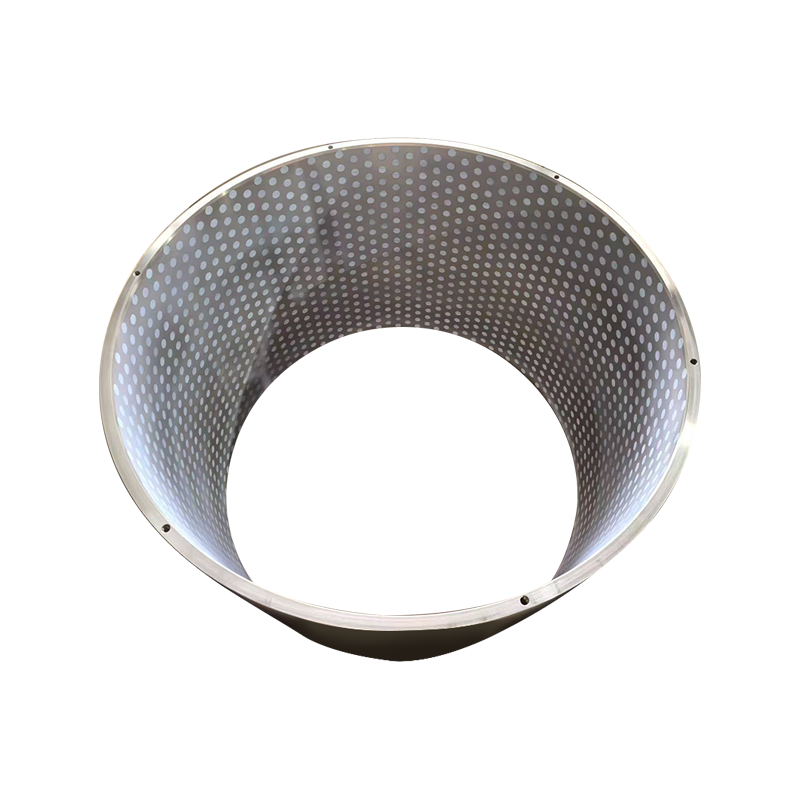 Itsevoitelevat messinkiholkit konepajakoneille Itsevoitelevat messinkiholkit konepajakoneille is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Näytä tuote →
Laippalaakerit sopivat raskaille kuormille, pienille tai kohtalaisille nopeuksille ja huonoille huoltoyhteyksille. Muutama ala hallitsee kysyntää.
On tapauksia, joissa laipallinen pronssilaakeri on väärä ostos. Jatkuva raskas aksiaalinen työntövoima kuuluu painelevyyn tai kartiotelajärjestelyyn. Suuri jatkuva nopeus kuuluu vierintälaakeriin, joka käy viileämmin. Erittäin ohuet seinät, alle noin 2 mm, halkeama laipan juuressa valupronssia.
 Alumiininen pronssiholkki peräsinvaihteistojärjestelmään Alumiininen pronssiholkki peräsinvaihteistojärjestelmään is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Näytä tuote →
Pronssinen laippalaakeri on useammin tilausosa kuin luettelotuote, joten tilausasiakirja kantaa lopputuloksen laadun.
Jos laippa halkeilee jatkuvasti, lopeta metalliseosten vaihto ja aloita istukan tarkistaminen. Tasaisuus, suorakulmaisuus ja häiriöt aiheuttavat enemmän pronssisten laippalaakereiden vikoja kuin kuormitusarvot, ja kaikki kolme ovat mitattavissa ennen osan painamista.
Yangzhou Yifeng Copper Products on valanut ja koneistanut kupariseoskomponentteja vuodesta 2005 lähtien 30 000 neliömetrin tehtaasta, jonka vuotuinen kapasiteetti on 5 000 tonnia ja jonka tekninen tiimi koostuu 20 asiantuntijasta sekä yhteisestä tutkimuskeskuksesta Southwest Jiaotongin yliopiston kanssa. Yhtiö raportoi asiakaskuntaan, johon kuuluu Fortune 500 ja globaaleja teollisuusryhmiä, ja sen valikoimaan kuuluvat tinapronssi-, alumiini-pronssi- ja messinkiholkit, itsevoitelevat laakerit, laivojen kupariseoksesta valmistettuja tiivisterenkaita ja kupariseoksesta valmistettuja kierukkavaihteita. Voit tarkastella yrityksen tausta ja valmiudet jos yhdistät useita pronssiosanumeroita yhden toimittajan alle.
Kuljettimen käyttömoottori käy hiljaa kolme vuotta, sitten alkaa jyrinä pienellä nopeudella ja humina suurella nopeudella. Huoltohenkilöstö vetää päätykelloa, ja sen sisällä istuu kahvikupin kok...
View MoreLouhoksen huoltotiimi puristaa 60 mm:n reiän pronssilaippalaakerin kuljetinpään hihnapyörään, kiristää kotelon pultit ja löytää laipan halkeaman kuukauden sisällä. Pronssi ei ollut heikko kohta....
View MoreKuva 5 MW:n kuulamylly kaivoslaitoksessa. Akseli on halkaisijaltaan yli 300 mm, pyörii muutaman sadan rpm:n nopeudella ja kantaa suurta radiaalista kuormaa. Komponentti, joka pitää sen käynnissä...
View MorePronssilla ei ole koskaan ollut yhtä sulamispistettä. Käytännössä useimmat pronssilejeeringit sulavat noin 850 °C (1 562 ° F) ja 1 050 ° C (1 922 ° F) välillä, ja tyypillinen tinapronssi, jossa ...
View More
Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
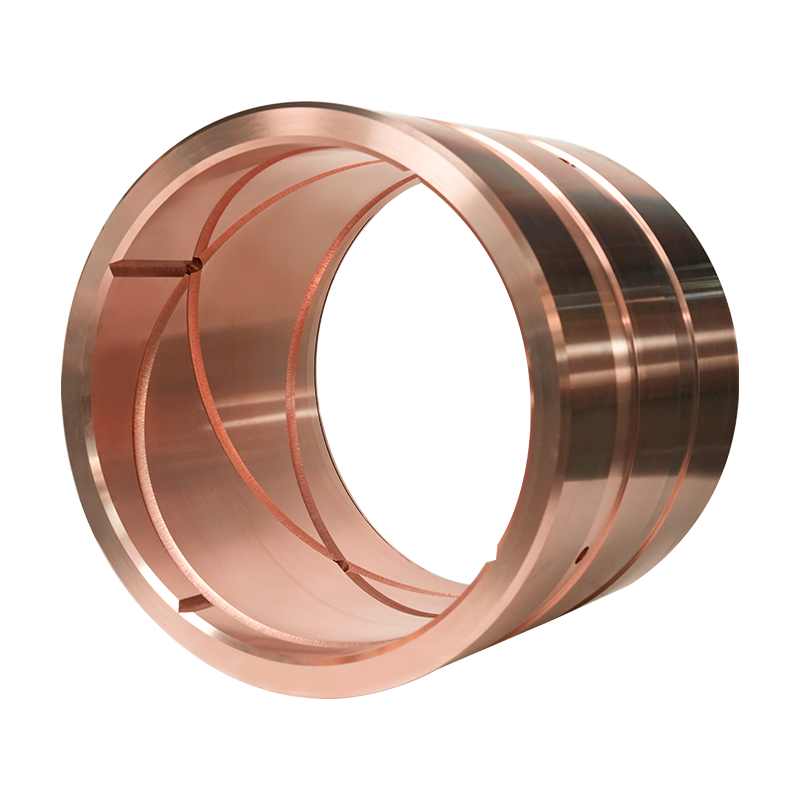
Tinapronssiholkki Engineering Machinerylle on valmistettu korkealaatuisesta erittäin pu...
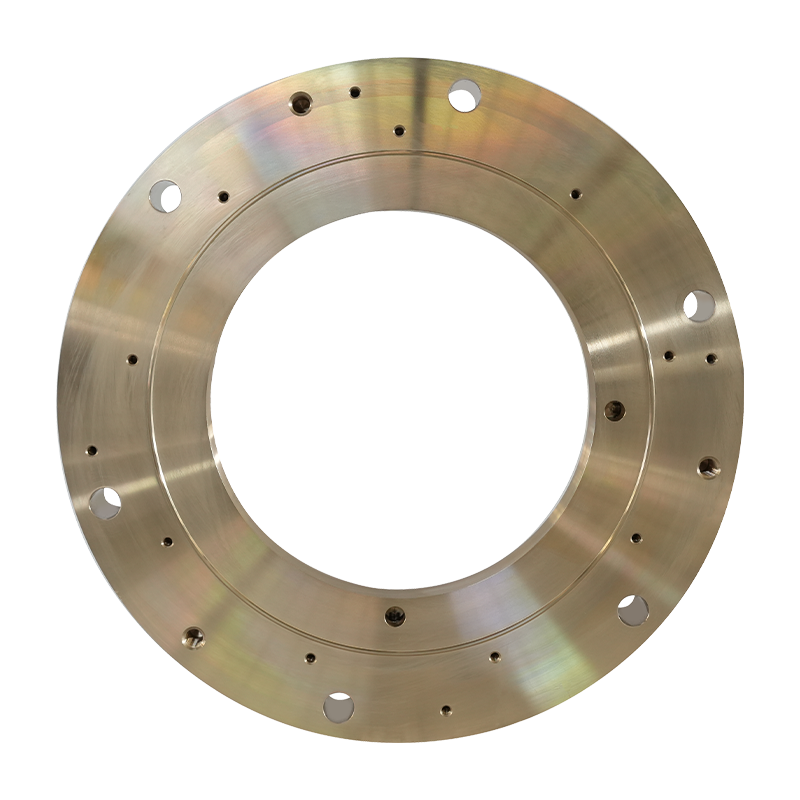
Marine Copper Alloy Sealing Ring Marine Sealing Ring on tärkeä tiivistekomponentti laiv...
Propulsion Device Seal Marine Copper Alloy Sealing Ring on valmistettu korkealaatuisist...
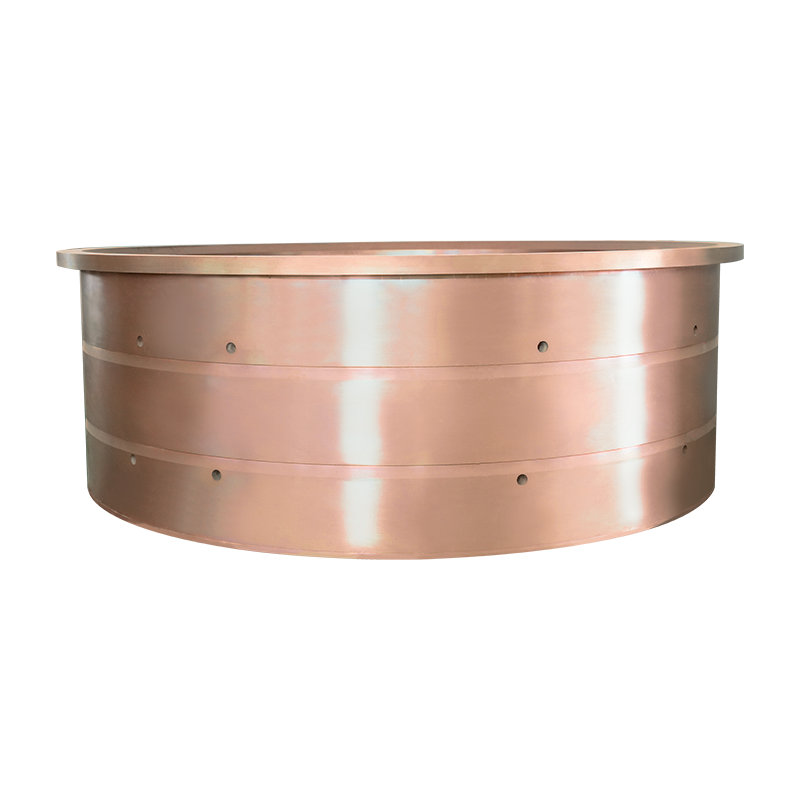
Ankkurivinssin laakeri ja tinapronssiholkki on suunniteltu raskaaseen kuormitukseen, su...
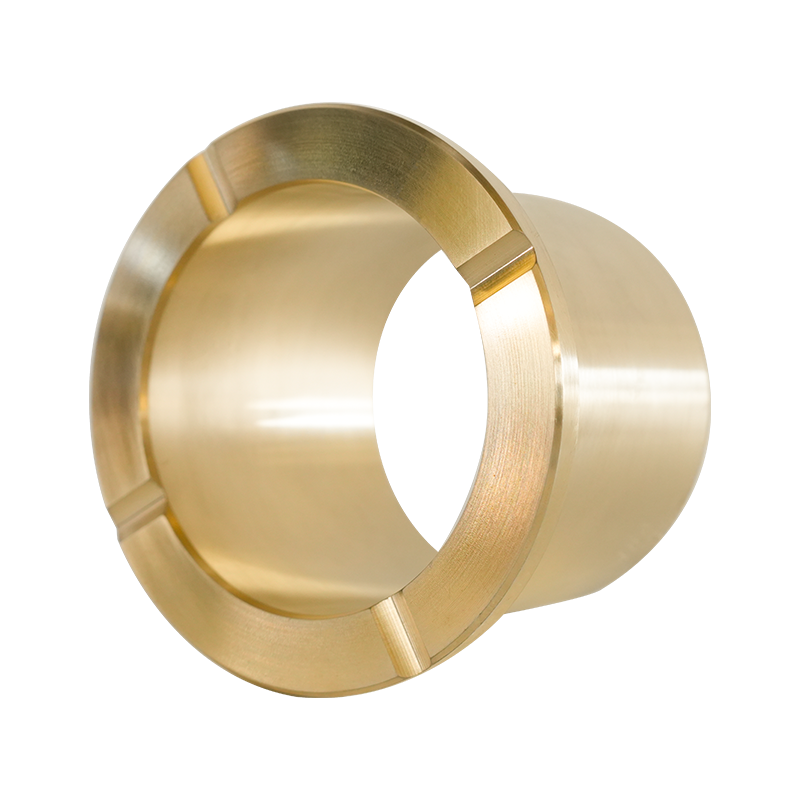
Kaivoslaitteiden messinkiholkki on erityisesti suunniteltu kaivoslaitteiden korkeaan ku...
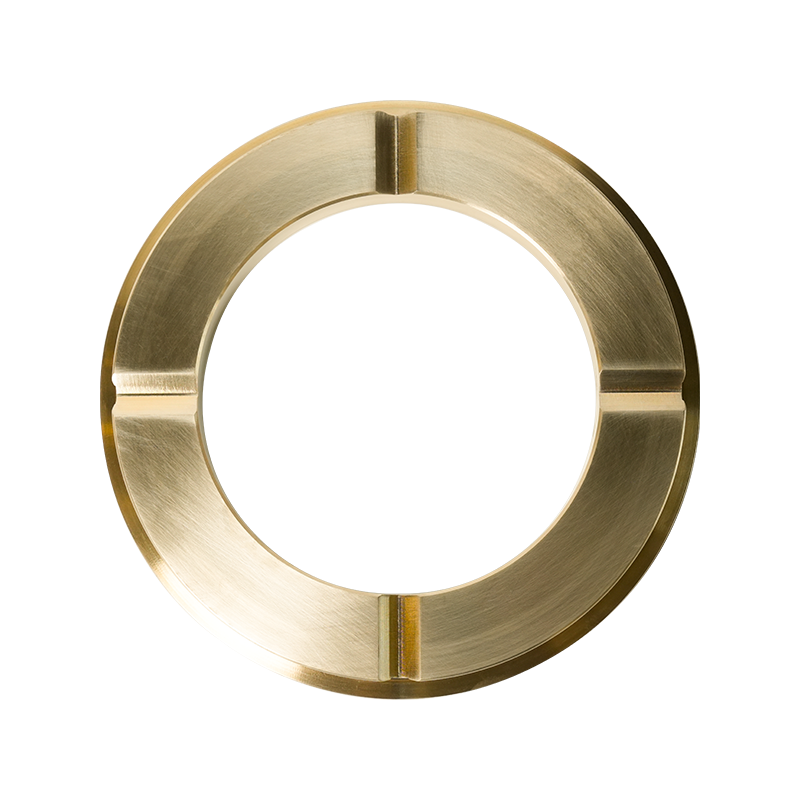
Engineering Machinery Brass Bushing on erityisesti suunniteltu koneenrakennuskoneiden k...
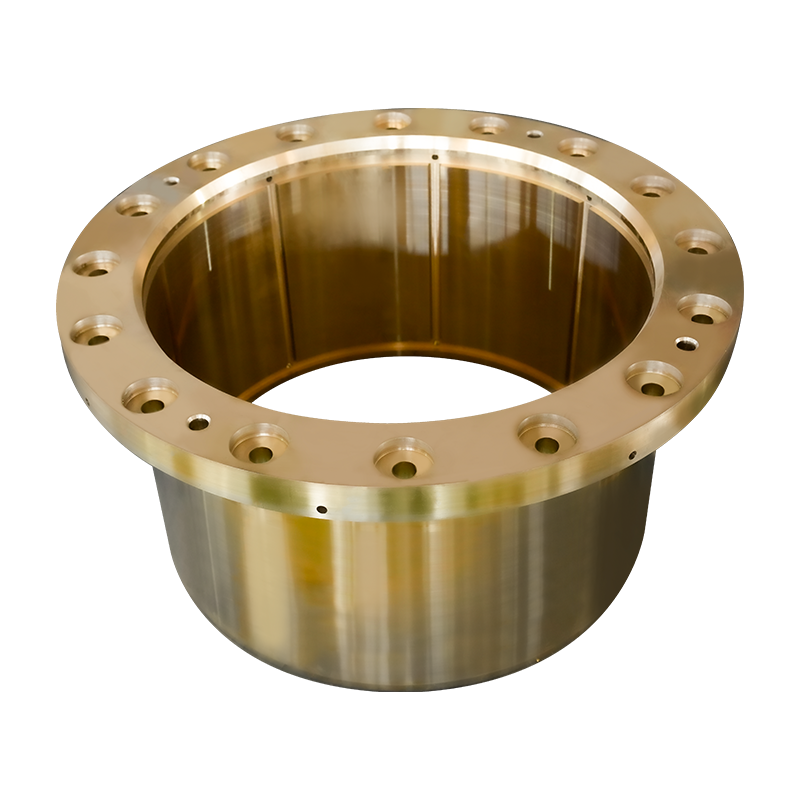
Metallurgical Equipment Brass Bushing on korkean suorituskyvyn messinkiholkki, joka on ...
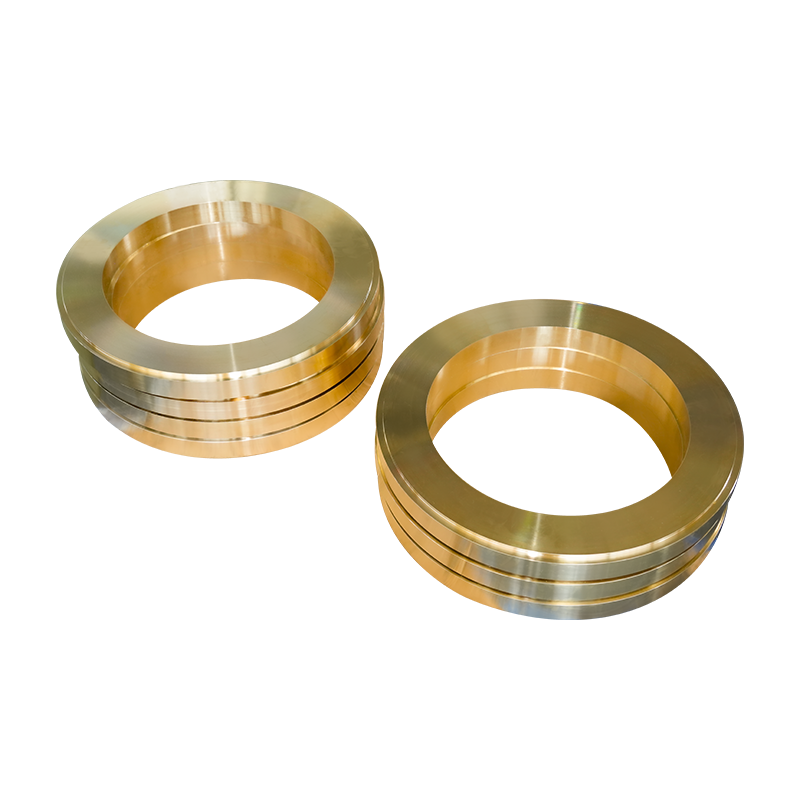
Peräakselin tiivistyslaitteen messinkiholkki on korkean suorituskyvyn messinginen kulut...
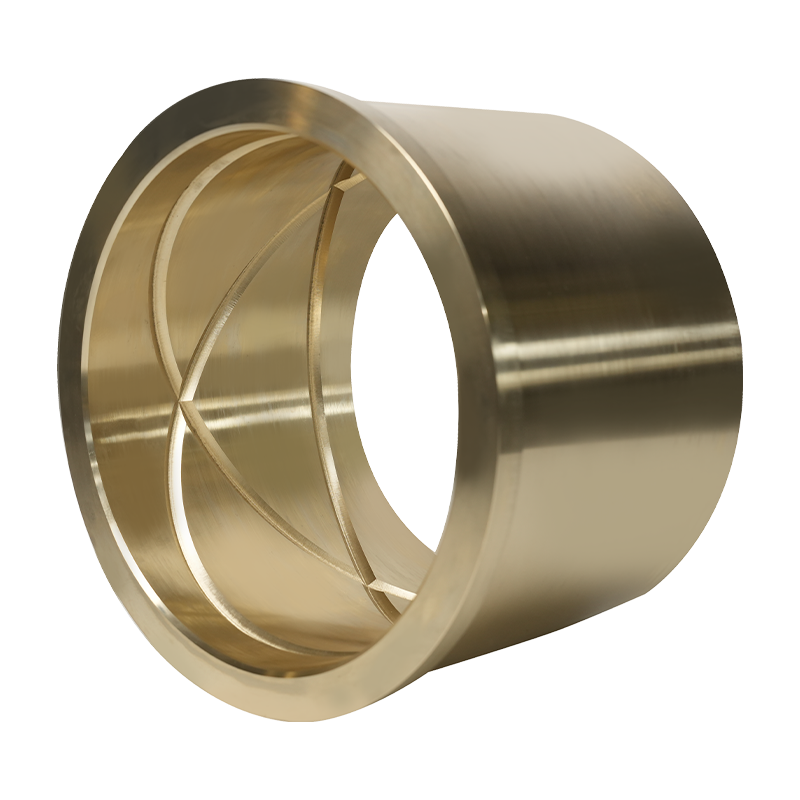
Rudder-vaihteistojärjestelmän alumiinipronssiholkki on räätälöity rudder-vaihteistojärj...
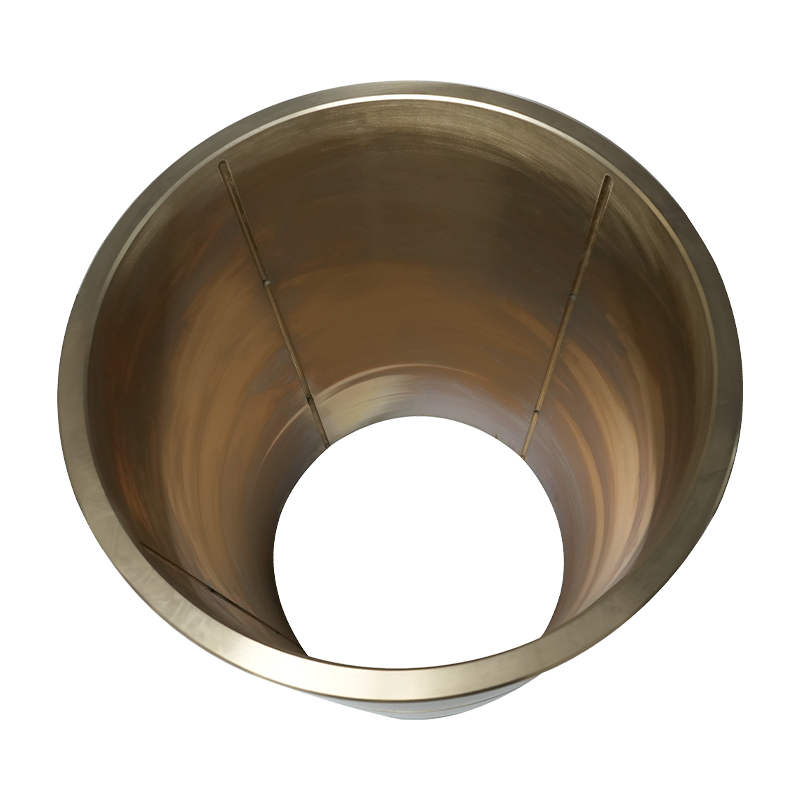
Alumiininen pronssiholkki laivojen hydraulisylintereille ja peräsinkulman palautetuote ...
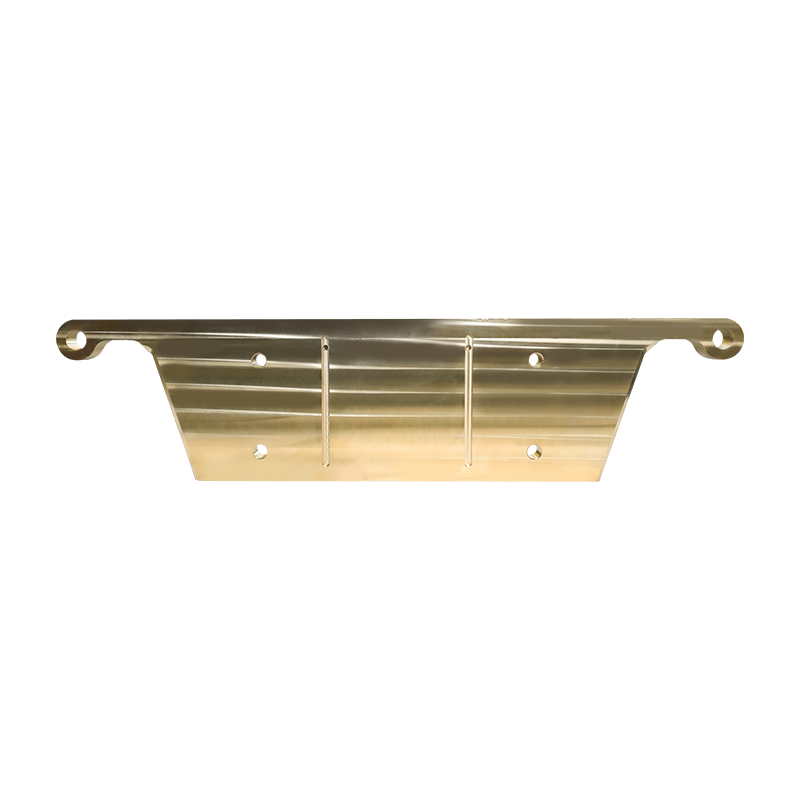
Mining Equipment Brass Plate on valmistettu korkealaatuisesta erittäin lujasta messinki...
Tekijänoikeus © YangZhou YiFeng Copper Products Co.,Ltd. Kaikki oikeudet pidätetään
Kiinan kuparivalujen valmistajat tukkumyynti kuparin valutehdas