

Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
Kotiin / Uutiset / Teollisuuden uutisia / Mitä varotoimenpiteitä on noudatettava laivojen kuparilejeeringistä valmistettujen tiivisterenkaiden asentamisessa?
Laivan propulsio- ja tiivistyslaite
Valtameren poraus- ja laivojen lukon nostolaitteet
Kaivoslaitteet
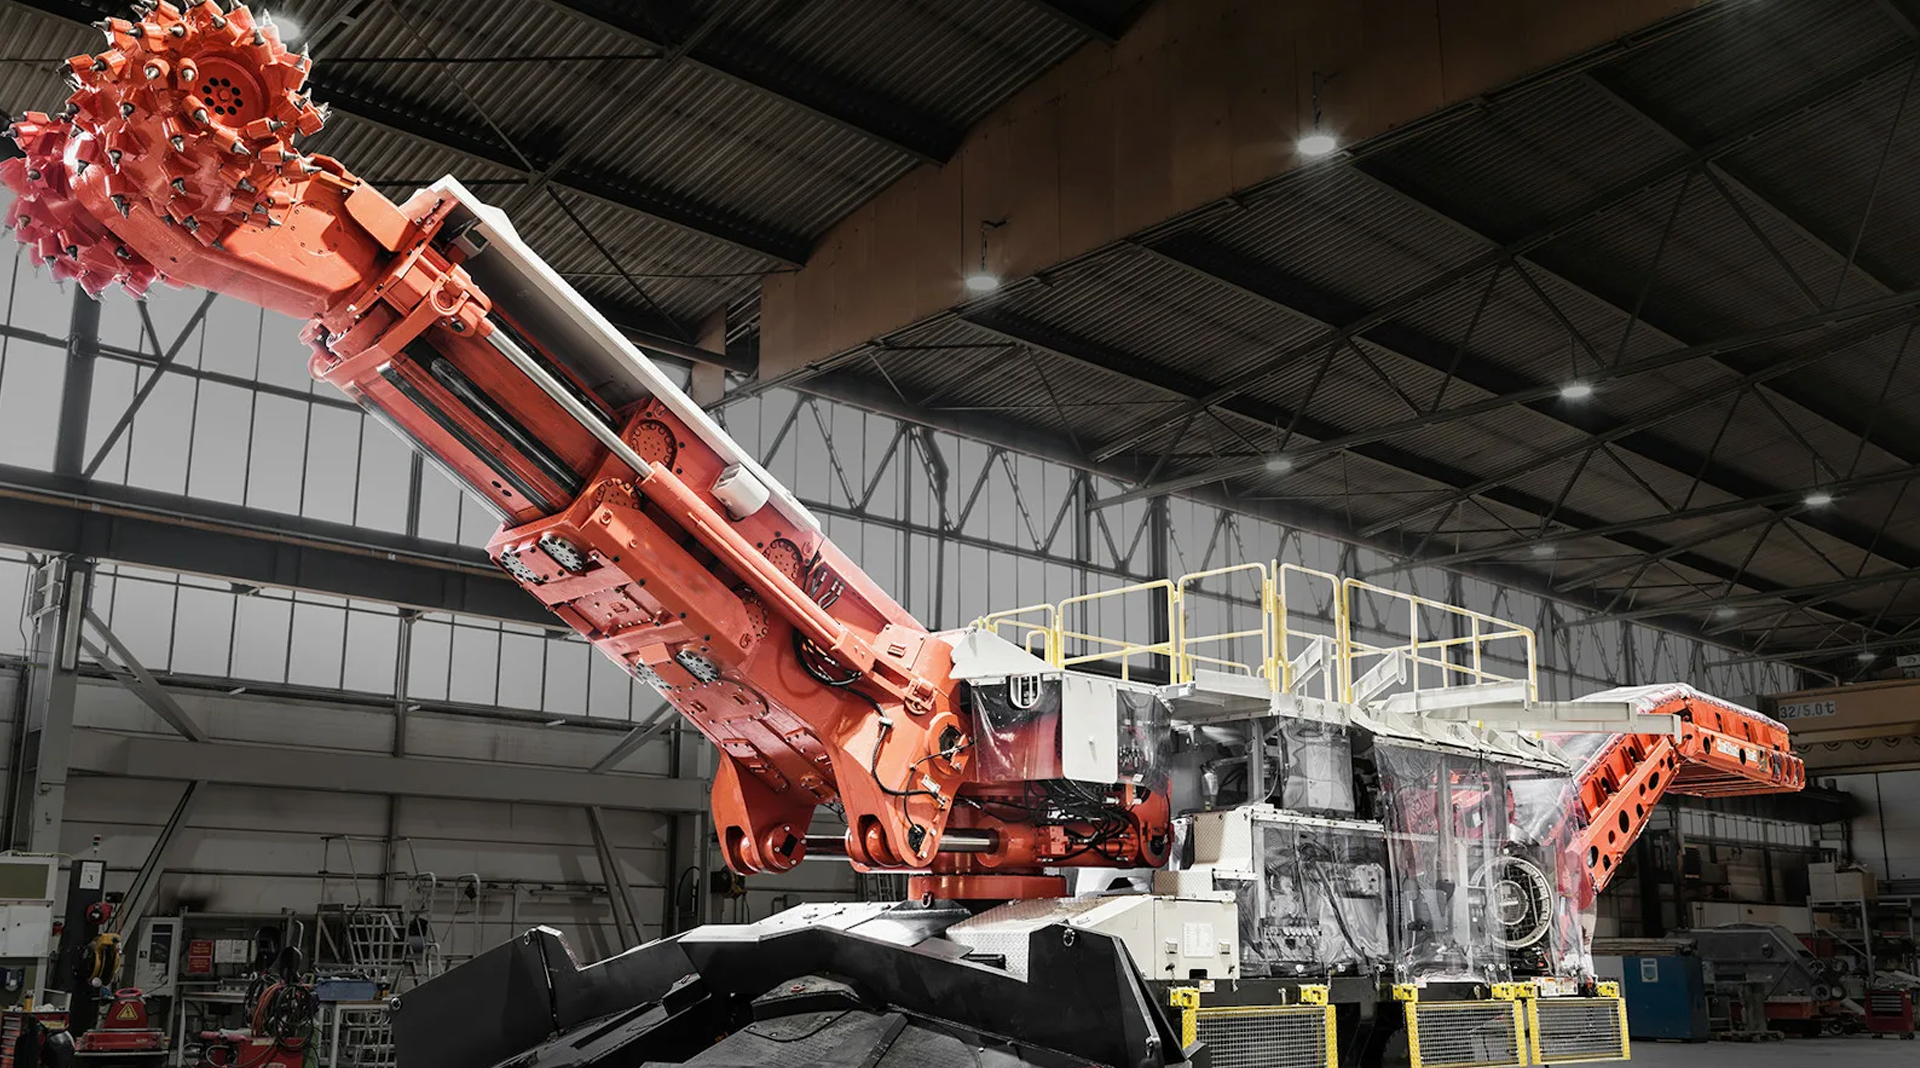
Rakennuskoneet
Korkeassa paineessa, korkeassa lämpötilassa ja nopeassa työskentelyolosuhteissa tiivisterenkaan asennuslaatu määrittää suoraan venttiilien, pumppukoteloiden ja hydraulijärjestelmien tiivistyskyvyn. Seuraavat ovat ammattimaisia asennusehdotuksia, jotka perustuvat Yangzhou Yifeng Copper Products Co., Ltd:n korkealaatuisiin merikupariseoksesta valmistettuihin tiivisterenkaisiin:
Ennen tiivisterenkaan asentamista tukilaitteet on tarkastettava huolellisesti tiivistysjärjestelmän yleisen turvallisuuden varmistamiseksi.
Puhdista liitäntäpinnat perusteellisesti: Tiivisterengas painetaan suoraan venttiilin istukan tai pumpun pesän liitäntäpintaa vasten. Ennen asennusta käytä kuidutonta rasvanpoistoainetta tai paineilmaa öljyn, pölyn ja metallilastujen perusteelliseen poistamiseen, jotta hiukkaset eivät pääse juutuma tiivisterenkaan ja työkappaleen väliin, mikä johtaa tiivistysvirheeseen.
Tarkista laitteen kunto: Varmista, että venttiilin tai pumpun pesän liitäntäpinnoissa ei ole halkeamia, korroosiota tai ilmeisiä naarmuja. Jos havaitaan voimakasta kulumista, on suositeltavaa korjata tai vaihtaa ensin vaurioituneet osat, jotta ne vastaavat tehokkaiden tiivisterenkaiden käyttöä.
Varmista sovituksen tarkkuus: Merikupariseoksesta valmistettujen tiivisterenkaiden asennusmitat ovat korkeat. Ennen asennusta tarkista tiivistereiän halkaisijan ja tiivistysrenkaan sisähalkaisijan välinen sovitusvälys jarrusatulalla tai sisähalkaisijamittarilla varmistaaksesi, että se on määritetyllä alueella, jotta voit hyödyntää sen puristuslujuuden etuja.
Oikea asemointi on avain "mediavuodon tehokkaan estämisen" saavuttamiseksi.
Tunnista suuntaus: Joissakin merikäyttöisissä kuparilejeeringin tiivisterenkaissa on yksisuuntainen ohjausrakenne, erityisesti korkeapaineisissa ympäristöissä. Asennuksen aikana on varmistettava, että tiivisterenkaan avautumissuunta tai urasuunta on laitevaatimusten mukainen. Väärä suunta voi johtaa tiivistysvaurioon.
Kohdista keskiakseli: Tiivisterengas on pidettävä samankeskisesti kohdistettuna, jotta vältetään kohdistusvirhe. Virheellinen asennus aiheuttaa liiallista puristusta toisella puolella ja liikaa välystä toisella, mikä vaikuttaa sen "puristuslujuuteen" ja kulutuskestävyyteen, mikä johtaa vuotamiseen tai ennenaikaiseen kulumiseen.
Vältä epätasaista voimaa: Vältä liiallista voimaa tai iskuja asennuksen aikana. Tiivisterengas tulee työntää paikoilleen varovasti erikoistyökalulla tai käsin varmistaen tasaisen paineen jakautumisen ja säilyttäen täydellisen rakenteellisen muotonsa.
Marine Copper Alloy Sealing Ringin pitkäaikaisen vakaan toiminnan ylläpitämiseksi seuraavat yksityiskohdat on otettava huomioon:
Asianmukainen voitelu: Valitse ennen asennusta sopiva voiteluaine väliaineen tyypin mukaan (kuten vesi, öljy tai erikoiskemialliset nesteet). Voiteluaine ei ainoastaan vähennä kitkaa asennuksen aikana, vaan myös vähentää lämmön muodostumista alkukäytön aikana ja suojaa tiivisterengasmateriaalia ennenaikaiselta korroosiolta.
Kohtuullinen esikiristysvoima: Kun kiristät pultteja tai laippoja, esikiristysvoimaa on valvottava. Liiallinen esikiristysvoima saa tiivisterenkaan ylipuristumaan ja menettää kimmoisuutensa; kun taas riittämätön esikiristysvoima ei tuota tarpeeksi tiivistyspainetta. On suositeltavaa käyttää momenttiavainta ja asettaa kohtuulliset kiristysparametrit tiivisterenkaan "puristuslujuus"-indeksin mukaan.
Säilytä lämpötilan stabiilisuus: Kun tiivisterengas on puristettu, on suositeltavaa lisätä painetta tai lämpötilaa hitaasti, jotta vältetään materiaalin nopea laajeneminen tai supistuminen äkillisistä lämpötilan muutoksista. Korkeissa lämpötiloissa tiivisterenkaan "kulumiskestävyys" on tärkeämpi, mutta lämmitysnopeutta on silti säädettävä.
Kuljettimen käyttömoottori käy hiljaa kolme vuotta, sitten alkaa jyrinä pienellä nopeudella ja humina suurella nopeudella. Huoltohenkilöstö vetää päätykelloa, ja sen sisällä istuu kahvikupin kok...
View MoreLouhoksen huoltotiimi puristaa 60 mm:n reiän pronssilaippalaakerin kuljetinpään hihnapyörään, kiristää kotelon pultit ja löytää laipan halkeaman kuukauden sisällä. Pronssi ei ollut heikko kohta....
View MoreKuva 5 MW:n kuulamylly kaivoslaitoksessa. Akseli on halkaisijaltaan yli 300 mm, pyörii muutaman sadan rpm:n nopeudella ja kantaa suurta radiaalista kuormaa. Komponentti, joka pitää sen käynnissä...
View MorePronssilla ei ole koskaan ollut yhtä sulamispistettä. Käytännössä useimmat pronssilejeeringit sulavat noin 850 °C (1 562 ° F) ja 1 050 ° C (1 922 ° F) välillä, ja tyypillinen tinapronssi, jossa ...
View More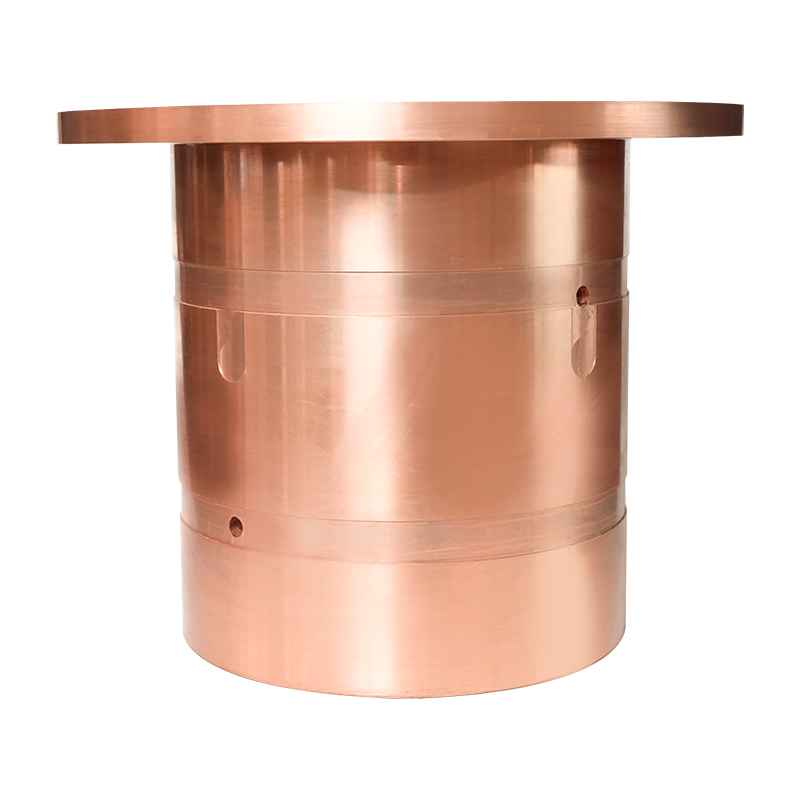
Kaivoslaitteiden tinapronssiholkki käyttää pohjamateriaalina erittäin puhdasta kuparia,...
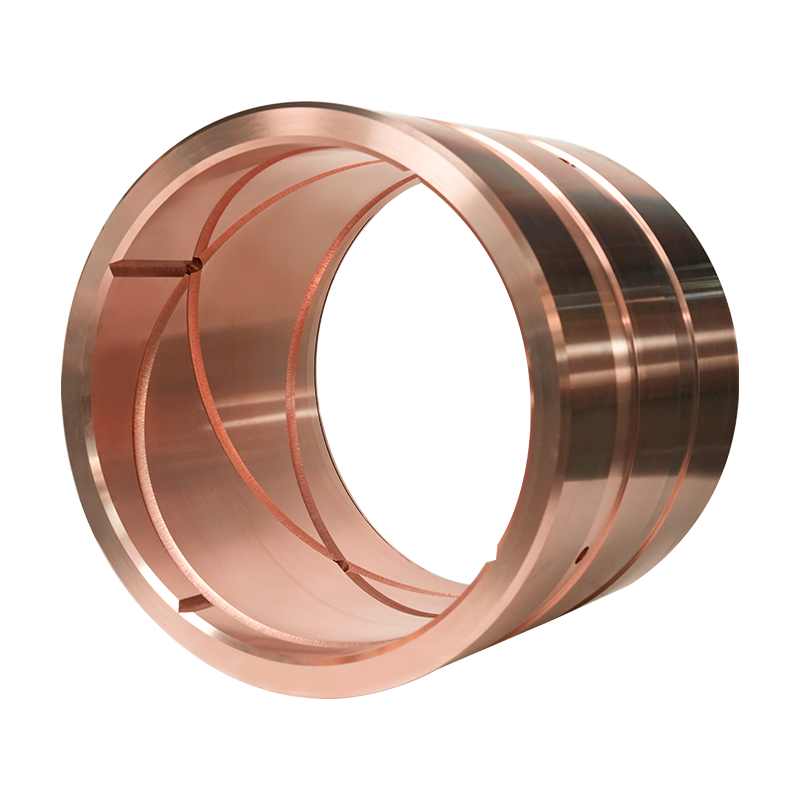
Tinapronssiholkki Engineering Machinerylle on valmistettu korkealaatuisesta erittäin pu...
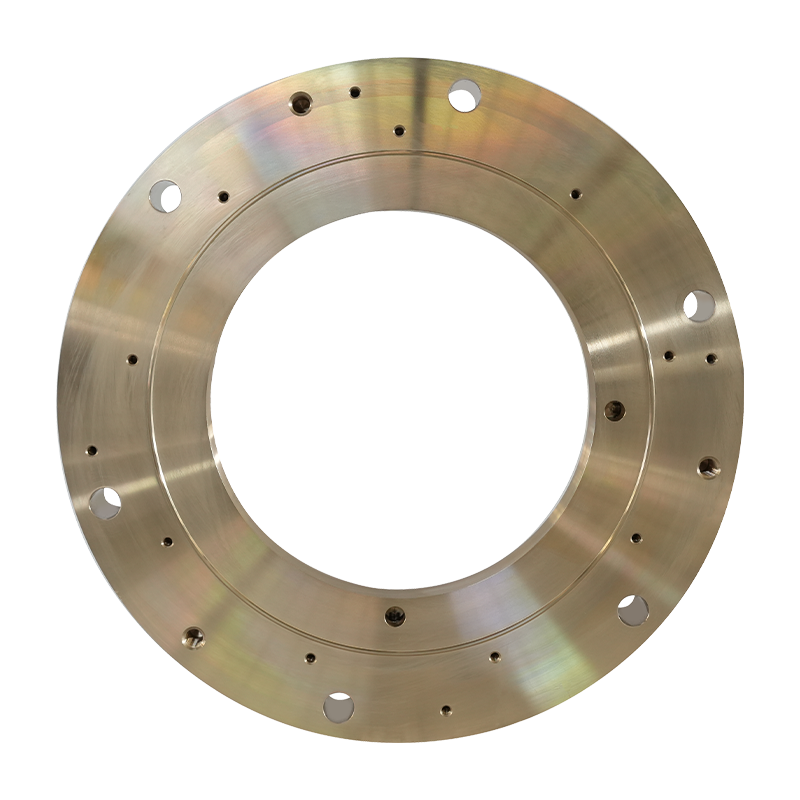
Marine Copper Alloy Sealing Ring Marine Sealing Ring on tärkeä tiivistekomponentti laiv...
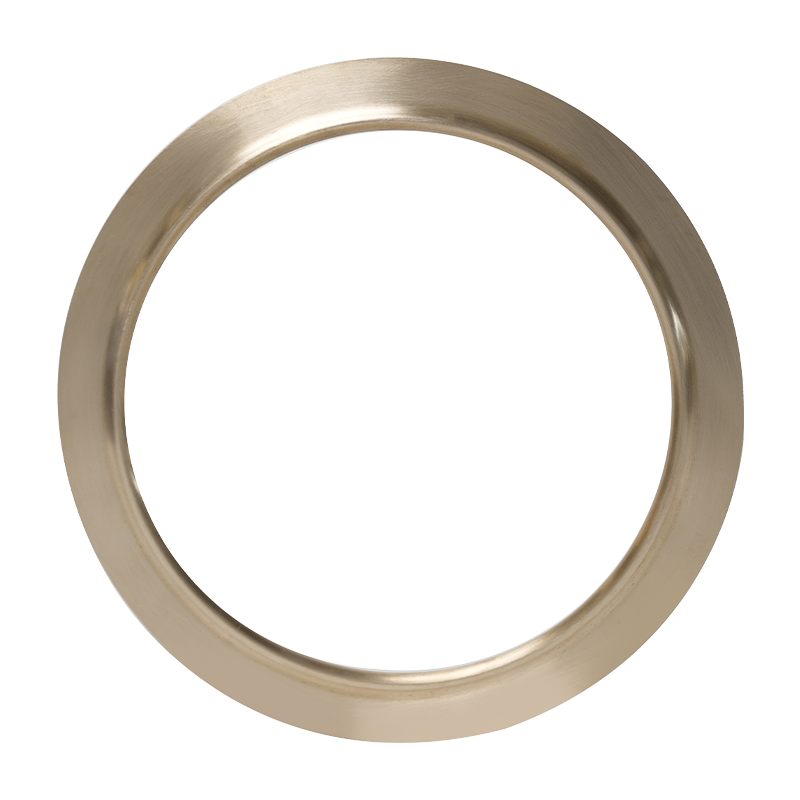
Propulsion Device Seal Marine Copper Alloy Sealing Ring on valmistettu korkealaatuisist...
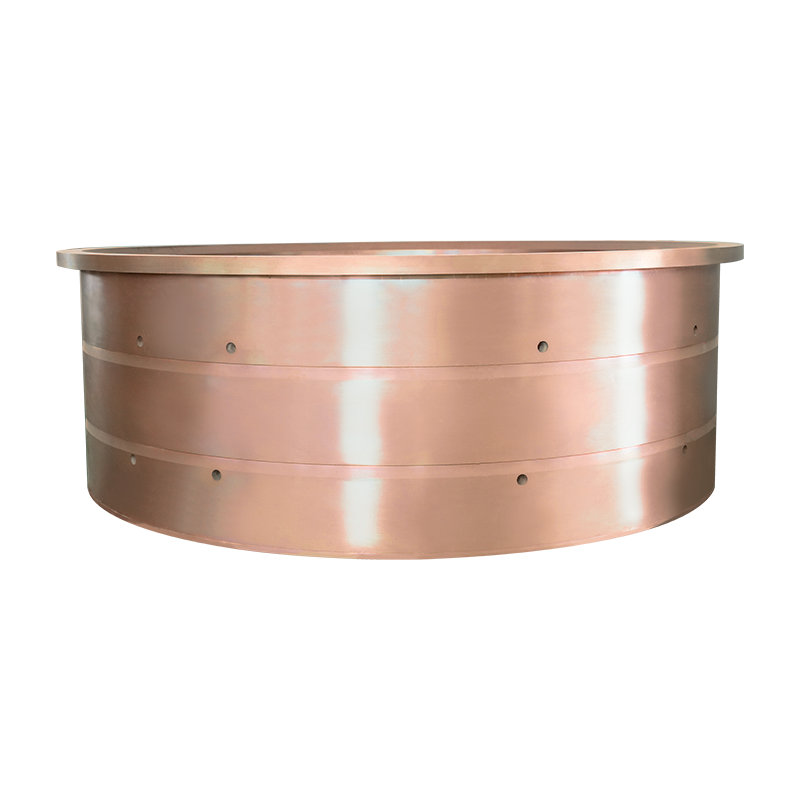
Ankkurivinssin laakeri ja tinapronssiholkki on suunniteltu raskaaseen kuormitukseen, su...
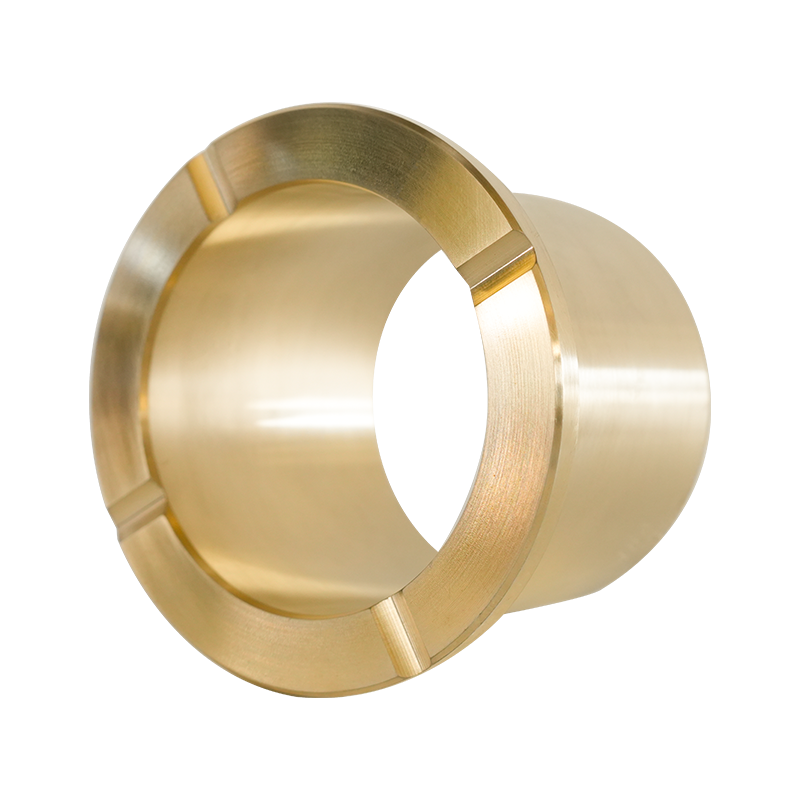
Kaivoslaitteiden messinkiholkki on erityisesti suunniteltu kaivoslaitteiden korkeaan ku...
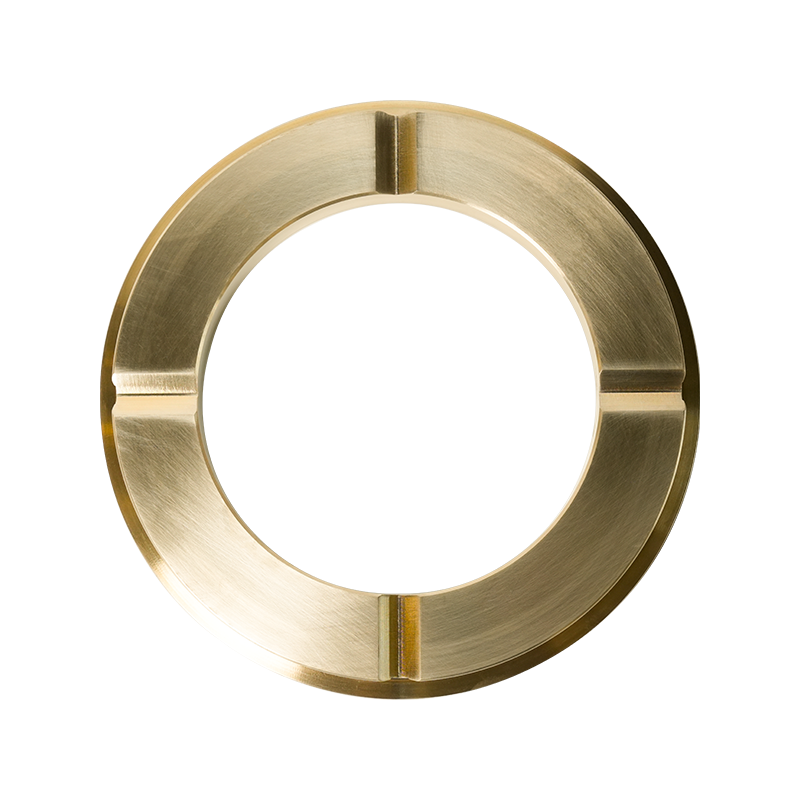
Engineering Machinery Brass Bushing on erityisesti suunniteltu koneenrakennuskoneiden k...
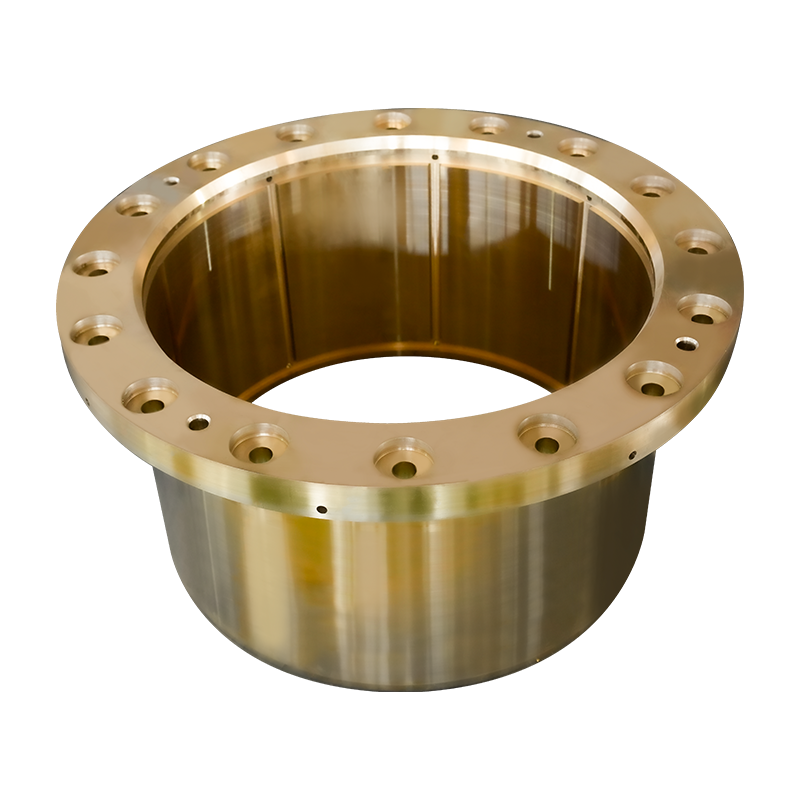
Metallurgical Equipment Brass Bushing on korkean suorituskyvyn messinkiholkki, joka on ...
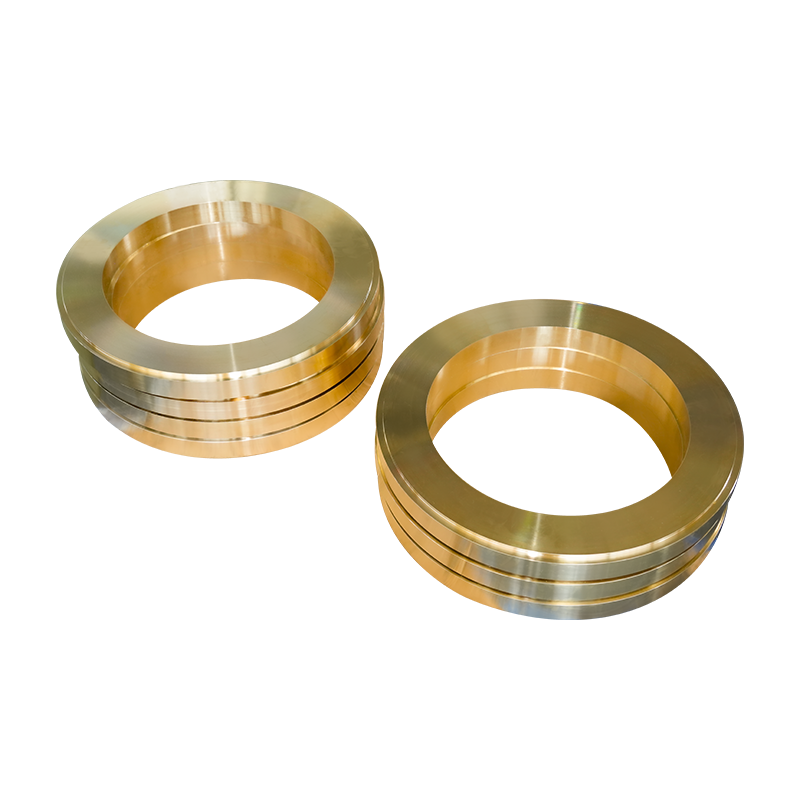
Peräakselin tiivistyslaitteen messinkiholkki on korkean suorituskyvyn messinginen kulut...
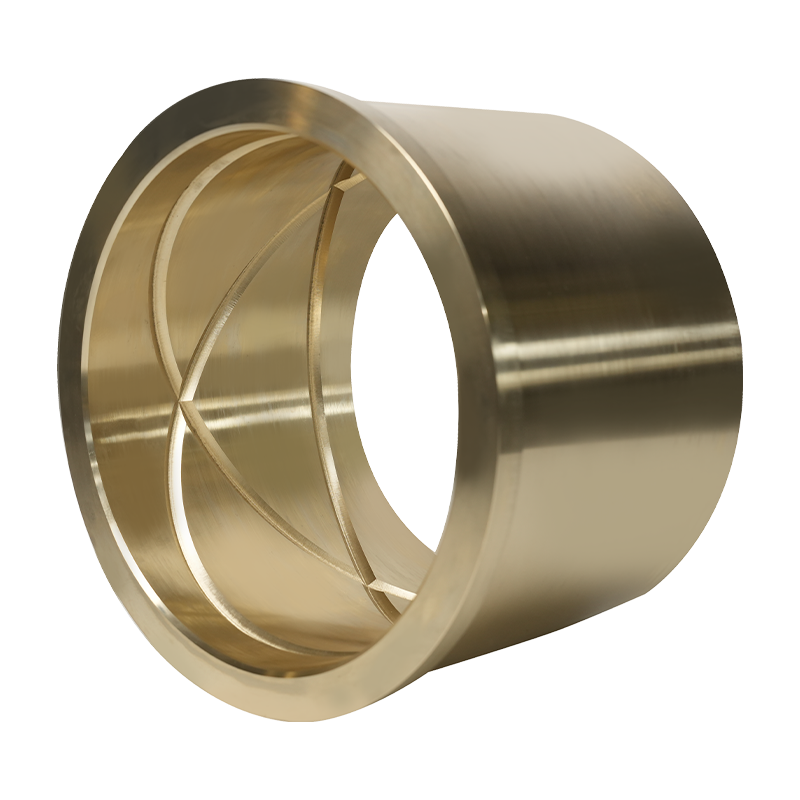
Rudder-vaihteistojärjestelmän alumiinipronssiholkki on räätälöity rudder-vaihteistojärj...
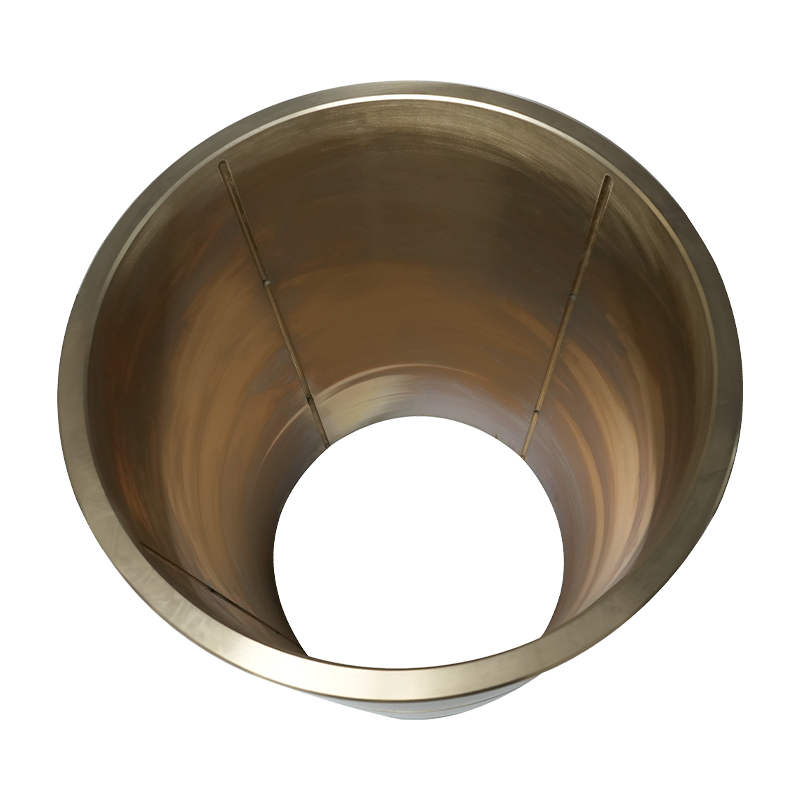
Alumiininen pronssiholkki laivojen hydraulisylintereille ja peräsinkulman palautetuote ...
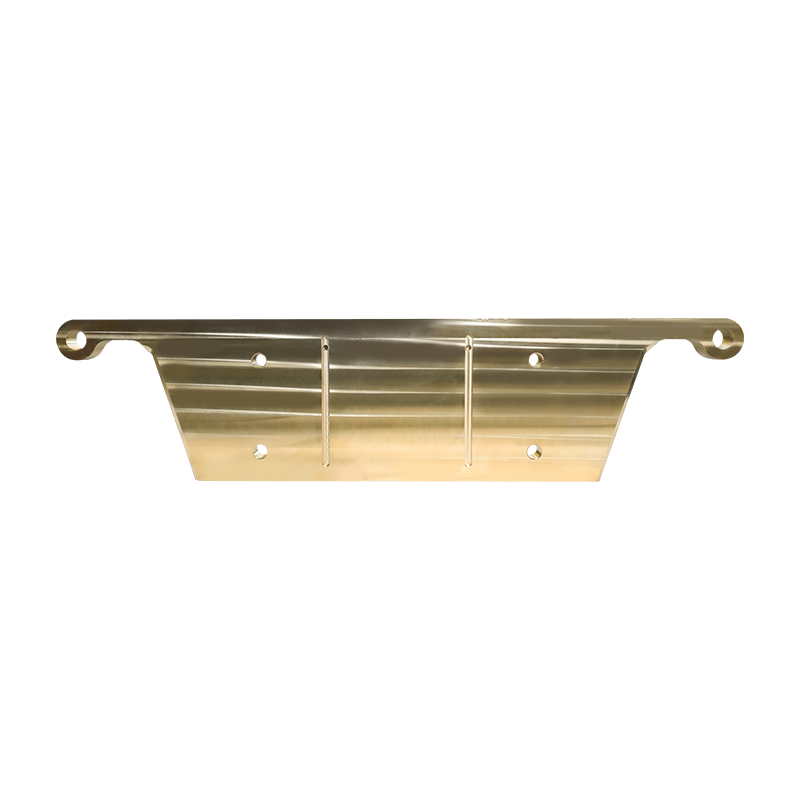
Mining Equipment Brass Plate on valmistettu korkealaatuisesta erittäin lujasta messinki...
Tekijänoikeus © YangZhou YiFeng Copper Products Co.,Ltd. Kaikki oikeudet pidätetään
Kiinan kuparivalujen valmistajat tukkumyynti kuparin valutehdas